Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Idioma
Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Recientemente, compartí mucha información sobre el proceso de doblado de chapa metálica. Hoy, continuaré hablando sobre los problemas que deben tenerse en cuenta en el proceso de doblado y conformado de chapa metálica. A continuación, se resumen cinco aspectos.
Fabricada con ingeniería de precisión, esta solución para el doblado de metales es un ejemplo de procesamiento de calidad y fiabilidad, gracias a la experiencia de líderes del sector. Entre sus características principales destacan la avanzada tecnología CNC para una mayor precisión, ángulos de doblado ajustables para aplicaciones versátiles y una construcción robusta para una mayor durabilidad, lo que la hace ideal para una amplia gama de proyectos. Gracias a su interfaz intuitiva y rendimiento constante, este producto no solo optimiza el flujo de trabajo, sino que también garantiza resultados superiores en cada doblado, estableciendo un nuevo estándar en el procesamiento de chapa metálica de precisión.
**Nuestros servicios: Soluciones de doblado de chapa metálica de precisión**
En Precision Sheet Metal Bending, nos dedicamos a ofrecer excelencia en cada plegado, garantizando una calidad y precisión inigualables en sus proyectos. Nuestros consejos expertos le permiten optimizar el procesamiento, mejorar la precisión y reducir el desperdicio, haciendo que su proceso de producción sea más eficiente. Atendemos a una amplia gama de industrias, proporcionando soluciones a medida que satisfacen sus necesidades específicas, ya sea para aplicaciones automotrices, aeroespaciales o comerciales. Con un compromiso con las técnicas innovadoras y la tecnología de vanguardia, somos su socio confiable para lograr resultados excepcionales manteniendo la rentabilidad. Eleve sus capacidades de fabricación con nosotros, a la vanguardia de la ingeniería de precisión.
**Servimos**
En Precision Sheet Metal Bending, nos dedicamos a brindar una calidad y experiencia inigualables en el procesamiento de metales. Nuestro compromiso con la precisión garantiza que cada proyecto cumpla con los más altos estándares, adaptados a sus necesidades específicas. Atendemos a una amplia gama de industrias, desde la aeroespacial hasta la automotriz, ofreciendo soluciones que mejoran la eficiencia y el rendimiento. Nuestro equipo altamente capacitado utiliza tecnología y técnicas avanzadas para garantizar la precisión y confiabilidad en cada plegado, maximizando el potencial de su producto. Con un enfoque en la satisfacción del cliente, nos esforzamos por forjar relaciones duraderas ofreciendo conocimientos especializados y soporte constante durante todo su proceso de fabricación. Permítanos elevar sus proyectos con nuestra artesanía de precisión.
¿Cuáles son los detalles del proceso de formación de doblado de doblado de chapa? ¿Procesando?
Recientemente, introduje muchos conocimientos sobre el plegado de chapa Procesando. Hoy continuaré hablándoles sobre qué problemas deben ser prestado atención en el proceso de formación y procesamiento de plegado de chapa. los se resumen los siguientes cinco aspectos.
Haz el semicírculo. Primero haga un semicírculo en ambos lados de la línea de doblado, que puede evitar que la lámina de metal sobresalga debido a la extrusión en ambos lados del ángulo de flexión después de la flexión. Tamaño convexo y espesor de chapa, el cuanto más grueso es el material, más convexo, por lo tanto, el diámetro del semicírculo son mejores que 1,5 veces el espesor del material.
Haz el ángulo R. Si no hace R Angle, después de muchas veces de estampado, el El ángulo recto original desaparecerá gradualmente para formar el ángulo R, pero en este momento, un lado o ambos lados del ángulo R tendrán una pequeña longitud lateral. Por lo tanto, haga el ángulo R antes de doblar, y el ángulo interior debe ser mayor que o igual a la mitad del espesor del material. Si no hay un requisito claro ángulo recto, debe procesarse en un ángulo R; En el proceso de dibujo, R Se debe marcar el ángulo para evitar dañar el molde cuando se detiene la línea.
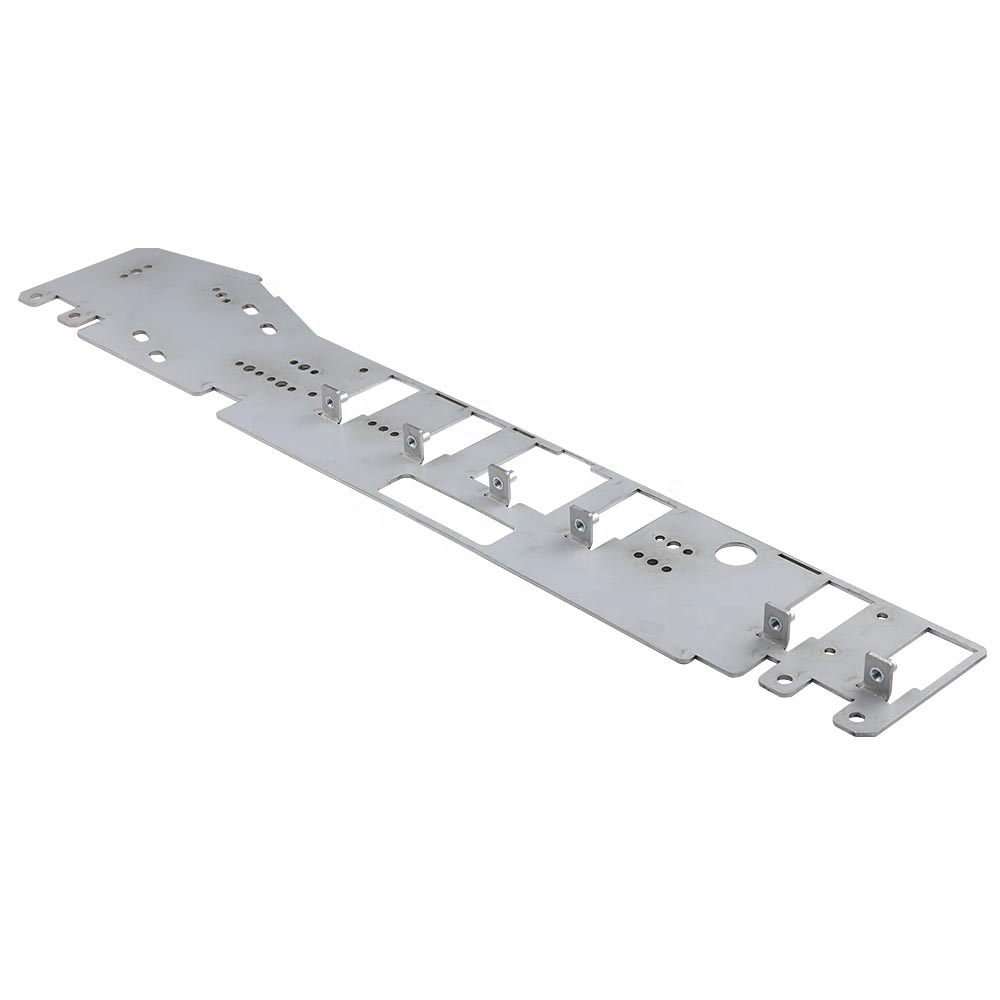
Haz un agujero lateral estrecho o abierto. Para evitar asperezas, es necesario hacer un agujero angosto o un agujero de borde en el punto de inflexión entre el El plano y la superficie de flexión, y el ancho del orificio estrecho deben ser mayor o igual a 1,5 veces el espesor de la carne.
Un descuento. El borde de descuento se divide en unilateral y bilateral, En comparación con el descuento unilateral, el descuento bilateral es más preciso y la altura del borde de descuento es superior a 3 mm; Las partes en la pared lateral deben estar a más de 10 mm de la superficie inferior; Hay pared lateral la apertura no puede estar demasiado cerca de la superficie inferior, para mantenerse por encima de 3 mm, de lo contrario el agujero se deformará por la presión.
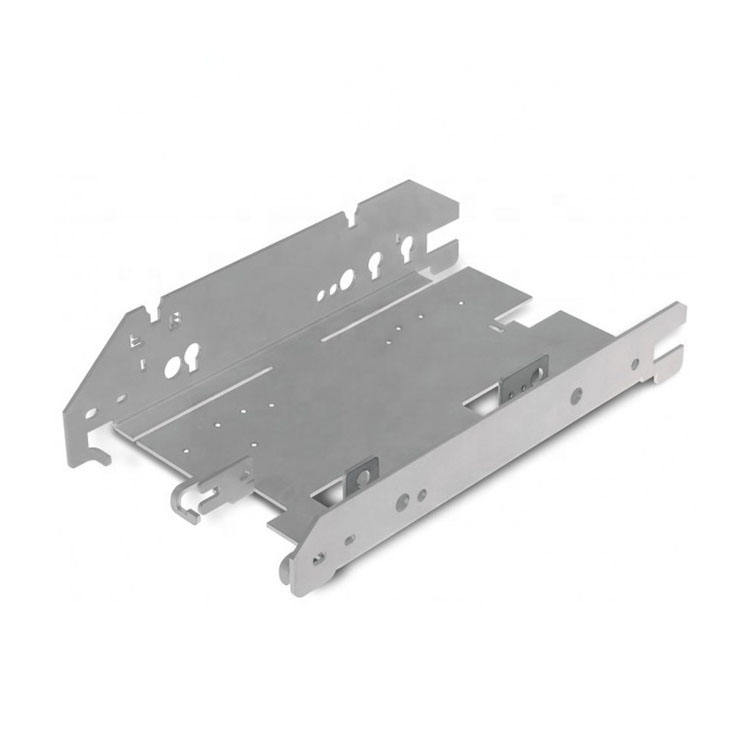
Debe deformarse después de doblarse. Hay dos casos de deformación. Primero, en vista de la deformación formada por la fuerza después de la flexión, sin que afecta a otras partes, se puede agregar en el ángulo de flexión de 45 grados de aditivos de refuerzo, aumentan la fuerza; Dos, porque la forma de la placa es El tipo largo y estrecho no es fácil de mantener recto, la deformación por flexión, que se puede doblar en forma de L o doblar dos bordes tipo "U" invertida, pero a veces será interrumpido por algunos factores, no se puede conectar de la cabeza a la cola, entonces puede Juega la cantidad correcta de costillas convexas para aumentar su fuerza.
Moldeo por procesamiento de flexión
Lo anterior es para brindarle un resumen del proceso de moldeo por flexión que debe pagar atención a los aspectos, espero poder ayudarte. Planta de procesamiento de Bergek con experiencia para contarle los pequeños detalles del proceso de doblado de chapa, de modo que puede evitar errores en el proceso de operación, pero también en estricto de acuerdo con los requisitos del cliente dibujos para el procesamiento.
Bergek CNC es un proveedor de servicios de fabricación de primer nivel con sede en Shenzhen. Contamos con equipos de última generación para ofrecer una gama completa de productos personalizados a fabricantes de todo el mundo, especializándonos en mecanizado CNC y procesamiento de chapa metálica.
Si tiene alguna pregunta, póngase en contacto con nosotros.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Todos los derechos reservados.