Penyelesaian sehenti untuk Fabrikasi Logam Lembaran & Pemesinan CNC - Bergek CNC
Bahasa
Penyelesaian sehenti untuk Fabrikasi Logam Lembaran & Pemesinan CNC - Bergek CNC
Baru-baru ini, saya telah memperkenalkan banyak pengetahuan tentang pemprosesan lenturan logam kepingan. Hari ini, saya akan terus bercakap dengan anda tentang masalah yang perlu diberi perhatian dalam proses pemprosesan dan pembentukan lenturan logam kepingan. Lima aspek berikut diringkaskan.
Dihasilkan dengan kejuruteraan jitu, penyelesaian lenturan logam ini menunjukkan kualiti pemprosesan dan kebolehpercayaan, berdasarkan pandangan pakar daripada peneraju industri. Ciri-ciri utama termasuk teknologi CNC canggih untuk ketepatan yang dipertingkatkan, sudut lenturan boleh laras untuk aplikasi serba boleh dan pembinaan yang teguh untuk ketahanan, menjadikannya sesuai untuk pelbagai projek. Diserlahkan oleh antara muka mesra pengguna dan prestasi yang konsisten, produk ini bukan sahaja memperkemas aliran kerja tetapi juga memastikan hasil yang unggul dalam setiap selekoh, menetapkan standard baharu dalam bidang pemprosesan logam lembaran jitu.
**Kami Berkhidmat: Penyelesaian Lenturan Logam Lembaran Ketepatan**
Di Precision Sheet Metal Bending, kami berdedikasi untuk memberikan kecemerlangan dalam setiap selekoh, memastikan kualiti dan ketepatan yang tiada tandingan dalam projek anda. Petua pakar kami memperkasakan anda untuk mengoptimumkan pemprosesan, meningkatkan ketepatan dan mengurangkan pembaziran, menjadikan proses pengeluaran anda lebih cekap. Kami memenuhi pelbagai industri, menyediakan penyelesaian khusus yang memenuhi keperluan khusus anda—sama ada untuk aplikasi automotif, aeroangkasa atau komersial. Dengan komitmen terhadap teknik inovatif dan teknologi canggih, kami bertindak sebagai rakan kongsi anda yang boleh dipercayai dalam mencapai hasil yang luar biasa sambil mengekalkan keberkesanan kos. Tingkatkan keupayaan pembuatan anda bersama kami di barisan hadapan kejuruteraan ketepatan.
**Kami Melayani**
Di Precision Sheet Metal Bending, kami berdedikasi untuk menyediakan kualiti dan kepakaran yang tiada tandingan dalam pemprosesan logam. Komitmen kami terhadap ketepatan memastikan setiap projek memenuhi piawaian tertinggi, yang disesuaikan dengan keperluan khusus anda. Kami menawarkan perkhidmatan kepada pelbagai industri, daripada aeroangkasa hingga automotif, dengan memberikan penyelesaian yang meningkatkan kecekapan dan prestasi. Pasukan mahir kami menggunakan teknologi dan teknik canggih untuk menjamin ketepatan dan kebolehpercayaan dalam setiap selekoh, memaksimumkan potensi produk anda. Dengan memberi tumpuan kepada kepuasan pelanggan, kami berusaha untuk menjalin perkongsian jangka panjang dengan menawarkan pandangan pakar dan sokongan yang konsisten sepanjang perjalanan pembuatan anda. Biar kami meningkatkan projek anda dengan ketukangan ketepatan kami.
Apakah butiran proses pembentukan lenturan lenturan kepingan logam pemprosesan?
Baru-baru ini, saya memperkenalkan banyak pengetahuan tentang lenturan kepingan logam pemprosesan. Hari ini, saya akan terus bercakap dengan anda tentang masalah yang perlu dihadapi diberi perhatian dalam pemprosesan lenturan logam kepingan dan proses pembentukan. The berikut lima aspek diringkaskan.
Lakukan separuh bulatan. Buat separuh bulatan pada kedua-dua belah garis lentur dahulu, yang boleh menghalang kepingan logam daripada menonjol akibat penyemperitan pada kedua-dua belah daripada Sudut lentur selepas lentur. Saiz cembung dan ketebalan kepingan logam, yang lebih tebal bahan, lebih cembung, oleh itu, diameter separuh bulatan adalah lebih baik daripada 1.5 kali ketebalan bahan.
Do R Sudut. Jika anda tidak membuat R Angle, selepas berkali-kali mengecap, yang Sudut kanan asal akan beransur-ansur hilang untuk membentuk Sudut R, tetapi pada masa ini, satu sisi atau kedua-dua sisi R Sudut akan mempunyai sedikit panjang sisi. Oleh itu, buat Sudut R sebelum membongkok, dan Sudut dalam hendaklah lebih besar daripada atau sama dengan separuh daripada ketebalan bahan. Jika tiada keperluan yang jelas a Sudut kanan, hendaklah diproses menjadi Sudut R; Dalam proses melukis, R Sudut hendaklah ditanda untuk mengelakkan kerosakan pada acuan apabila garisan dihentikan.
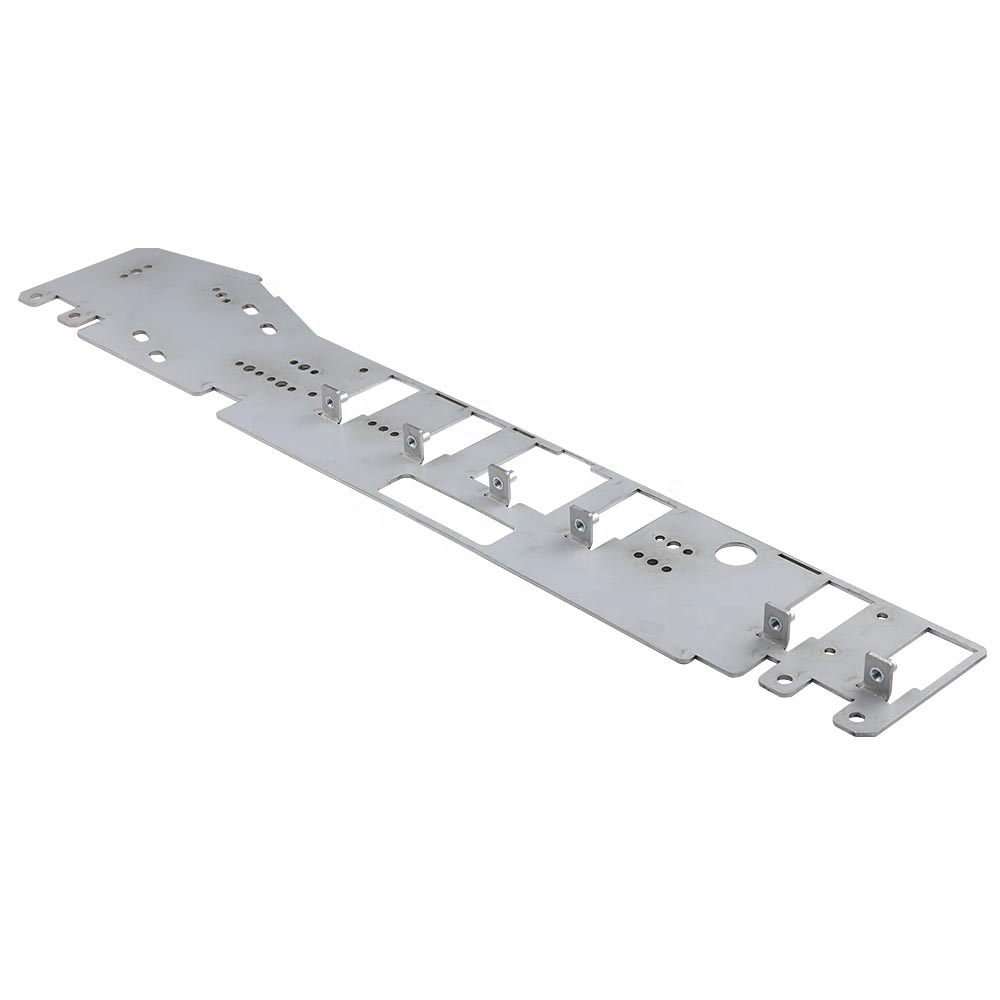
Buat lubang sisi yang sempit atau terbuka. Untuk mengelakkan tepi kasar, ia adalah perlu untuk membuat lubang sempit atau lubang tepi pada titik pusingan antara satah dan permukaan lentur, dan lebar lubang sempit hendaklah lebih besar daripada atau sama dengan 1.5 kali ketebalan daging.
Diskaun. Kelebihan diskaun dibahagikan kepada unilateral dan dua hala, berbanding dengan diskaun unilateral, diskaun dua hala adalah lebih tepat, dan ketinggian kelebihan diskaun lebih besar daripada 3mm; Bahagian di dinding sisi dikehendaki berada lebih daripada 10mm dari permukaan bawah; Terdapat dinding sisi pembukaan tidak boleh terlalu dekat dengan permukaan bawah, untuk mengekalkan di atas 3mm, jika tidak lubang akan berubah bentuk oleh tekanan.
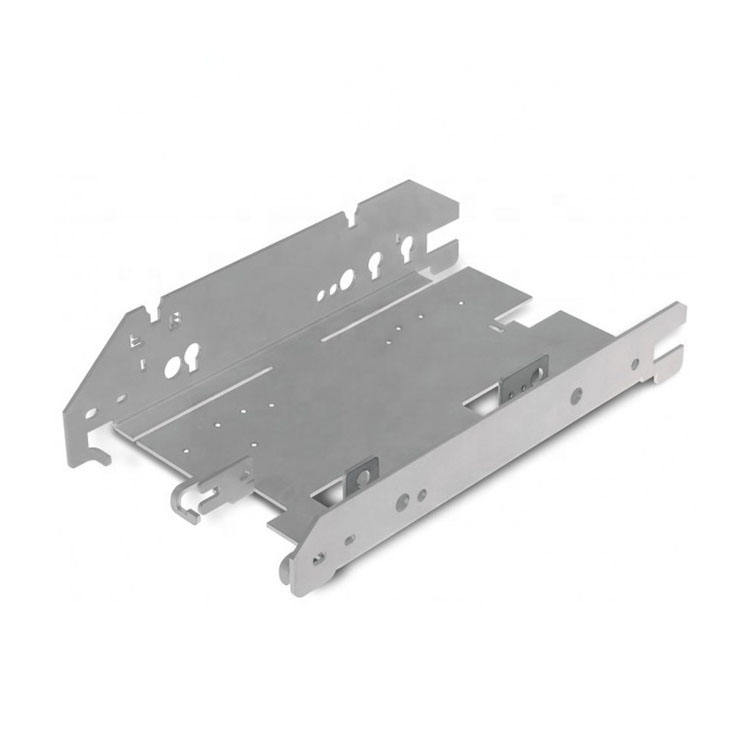
Ia harus cacat selepas membongkok. Terdapat dua kes ubah bentuk. Pertama, memandangkan ubah bentuk yang dibentuk oleh daya selepas lentur, tanpa menjejaskan bahagian lain, boleh ditambah dalam Sudut lentur 45 darjah menambah bahan tambahan, meningkatkan kekuatan; Dua, kerana bentuk pinggan adalah jenis panjang dan sempit tidak mudah untuk mengekalkan lurus, ubah bentuk lentur, yang boleh dilipat L atau dilipat dua terbalik "U" tepi jenis, tetapi kadang-kadang akan menjadi terganggu oleh beberapa faktor, tidak boleh menyambung dari kepala ke ekor, maka anda boleh memainkan jumlah rusuk cembung yang betul untuk meningkatkan kekuatannya.
Pengacuan pemprosesan lenturan
Di atas adalah untuk memberi anda ringkasan proses pengacuan lentur yang perlu dibayar perhatian kepada aspek, saya berharap dapat membantu anda. Kilang pemprosesan Bergek dengan pengalaman untuk memberitahu anda butiran kecil proses lenturan kepingan logam, supaya anda boleh mengelakkan kesilapan dalam proses operasi, tetapi juga dalam ketat mengikut lukisan keperluan pelanggan untuk pemprosesan.
Bergek CNC ialah penyedia perkhidmatan pembuatan bertaraf dunia di Shenzhen. Kami mempunyai peralatan canggih untuk menyediakan pelbagai produk tersuai kepada pengeluar di seluruh dunia, yang mengkhusus dalam pemesinan CNC dan pemprosesan logam lembaran.
Jika anda mempunyai sebarang pertanyaan, sila hubungi kami.
Hak Cipta © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Semua Hak Cipta Terpelihara.