Bergek CNC – Ihre Komplettlösung für Blechbearbeitung und CNC-Bearbeitung
Sprache
Bergek CNC – Ihre Komplettlösung für Blechbearbeitung und CNC-Bearbeitung
Kürzlich habe ich Ihnen viel Wissen über das Biegen von Blechen vermittelt. Heute möchte ich Ihnen die wichtigsten Aspekte des Biege- und Umformprozesses von Blechen näherbringen. Im Folgenden fasse ich die fünf wichtigsten Punkte zusammen.
Diese mit höchster Präzision gefertigte Lösung zum Metallbiegen steht für erstklassige Verarbeitung und Zuverlässigkeit und profitiert vom Fachwissen führender Branchenexperten. Zu den wichtigsten Merkmalen gehören fortschrittliche CNC-Technologie für erhöhte Genauigkeit, einstellbare Biegewinkel für vielseitige Anwendungen und eine robuste Konstruktion für lange Lebensdauer. Dadurch eignet sie sich ideal für eine Vielzahl von Projekten. Dank ihrer benutzerfreundlichen Oberfläche und der konstanten Leistung optimiert dieses Produkt nicht nur den Arbeitsablauf, sondern gewährleistet auch bei jedem Biegevorgang hervorragende Ergebnisse und setzt damit neue Maßstäbe in der Präzisionsblechbearbeitung.
**Unser Angebot: Präzisionslösungen für das Blechbiegen**
Bei Precision Sheet Metal Bending setzen wir alles daran, bei jedem Biegevorgang höchste Qualität und Präzision für Ihre Projekte zu gewährleisten. Unsere Expertentipps helfen Ihnen, Ihre Prozesse zu optimieren, die Genauigkeit zu erhöhen und Abfall zu reduzieren – für eine effizientere Produktion. Wir bedienen eine Vielzahl von Branchen und bieten maßgeschneiderte Lösungen für Ihre spezifischen Anforderungen – ob für die Automobil-, Luft- und Raumfahrt- oder kommerzielle Anwendungen. Dank unseres Engagements für innovative Techniken und modernste Technologie sind wir Ihr zuverlässiger Partner für herausragende Ergebnisse bei gleichzeitig hoher Kosteneffizienz. Steigern Sie Ihre Fertigungskompetenz mit uns – an der Spitze der Präzisionstechnik.
**Wir servieren**
Bei Precision Sheet Metal Bending stehen wir für höchste Qualität und umfassende Expertise in der Metallverarbeitung. Unser Präzisionsanspruch garantiert, dass jedes Projekt höchsten Ansprüchen genügt und individuell auf Ihre Bedürfnisse zugeschnitten ist. Wir bedienen ein breites Branchenspektrum, von der Luft- und Raumfahrt bis zur Automobilindustrie, und liefern Lösungen, die Effizienz und Leistung steigern. Unser erfahrenes Team nutzt fortschrittliche Technologien und Verfahren, um bei jedem Biegevorgang Genauigkeit und Zuverlässigkeit zu gewährleisten und so das volle Potenzial Ihres Produkts auszuschöpfen. Kundenzufriedenheit steht bei uns an erster Stelle. Wir streben langfristige Partnerschaften an, indem wir Ihnen mit Expertenwissen und kontinuierlicher Unterstützung während Ihres gesamten Fertigungsprozesses zur Seite stehen. Lassen Sie uns Ihre Projekte mit unserer präzisen Handwerkskunst auf ein neues Niveau heben.
Was sind die Details des Biegeformprozesses beim Blechbiegen? wird bearbeitet?
Kürzlich habe ich viel Wissen über das Blechbiegen eingebracht wird bearbeitet. Heute werde ich weiterhin mit Ihnen darüber sprechen, was Probleme sein müssen bei der Blechbiegeverarbeitung und dem Umformprozess beachtet werden. Das Die folgenden fünf Aspekte werden zusammengefasst.
Mache den Halbkreis. Machen Sie zuerst einen Halbkreis auf beiden Seiten der Biegelinie, die verhindern können, dass das Blech durch Extrusion auf beiden Seiten hervorsteht des Biegewinkels nach dem Biegen. Konvexe Größe und Blechdicke, die je dicker das Material, desto konvexer also der Durchmesser des Halbkreises sind besser als das 1,5-fache der Materialstärke.
R-Winkel machen. Wenn Sie nach mehrmaligem Stempeln keinen R-Winkel machen, wird der Der ursprüngliche rechte Winkel wird allmählich verschwinden, um den R-Winkel zu bilden, aber zu diesem Zeitpunkt Eine Seite oder beide Seiten des R-Winkels haben eine kleine Seitenlänge. Deswegen, Machen Sie R-Winkel vor dem Biegen, und der Winkel innen sollte größer als oder sein gleich der Hälfte der Materialstärke. Wenn es keine klare Anforderung gibt a rechter Winkel, sollte zu einem R-Winkel verarbeitet werden; Beim Zeichnen hat R Der Winkel sollte markiert werden, um Schäden an der Form zu vermeiden, wenn die Linie angehalten wird.
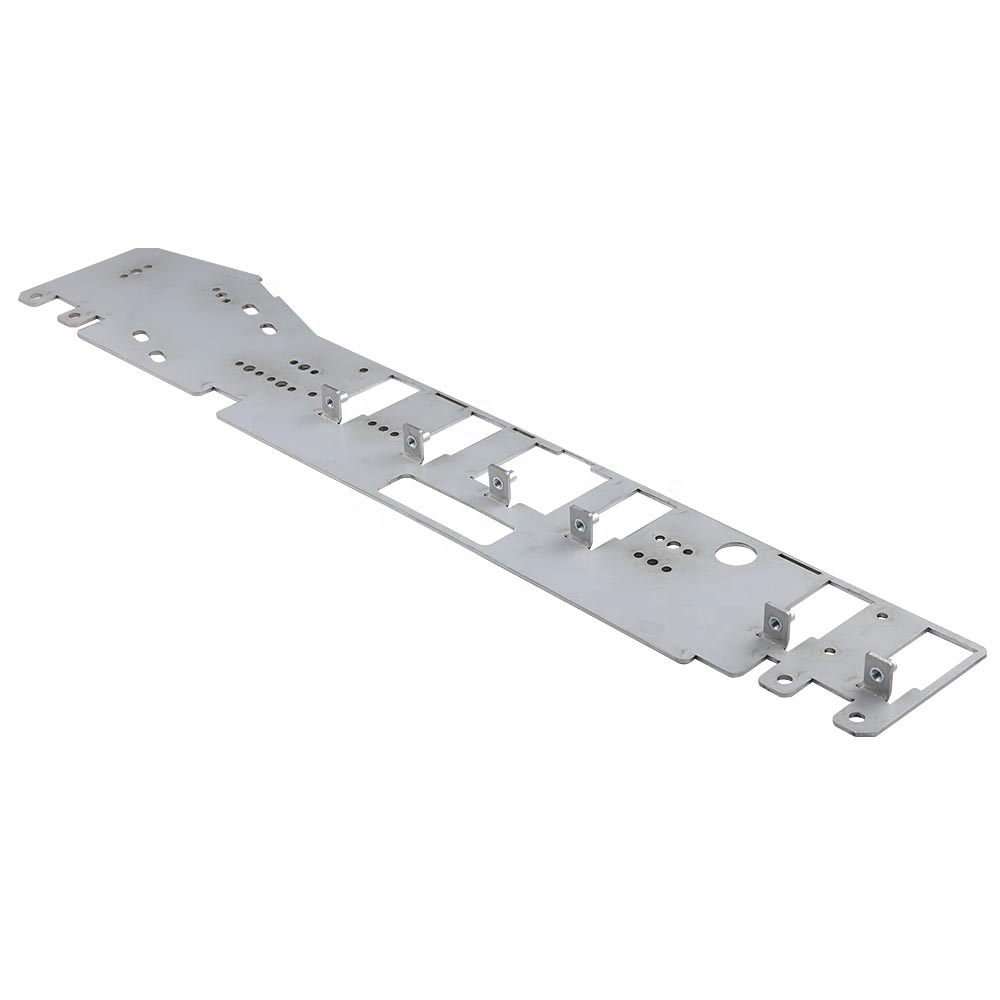
Machen Sie ein schmales oder offenes seitliches Loch. Um Ecken und Kanten zu vermeiden, ist es so notwendig, um ein schmales Loch oder Randloch am Wendepunkt zwischen den zu machen Ebene und die Biegefläche, und die Breite des schmalen Lochs sollte sein größer oder gleich der 1,5-fachen Dicke des Fleisches.
Ein Rabatt. Der Diskontrand wird in einseitige und zweiseitige unterteilt, Im Vergleich zum einseitigen Rabatt ist der bilaterale Rabatt genauer und die Höhe der Rabattkante ist größer als 3 mm; Die Teile an der Seitenwand müssen mehr als 10 mm von der Unterseite entfernt sein; Es gibt Seitenwand Öffnung darf nicht zu nah an der Bodenfläche sein, um sonst über 3 mm zu bleiben Das Loch wird durch Druck verformt.
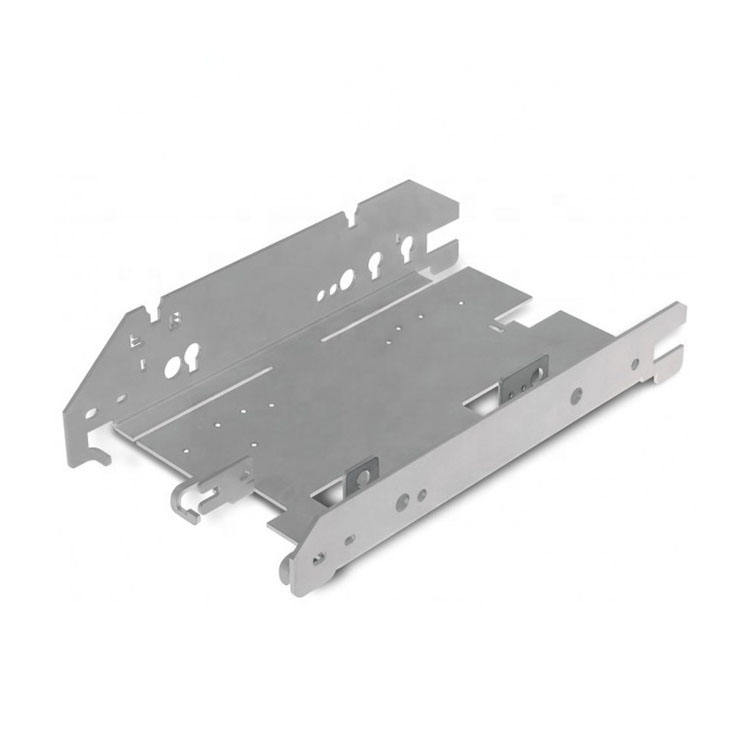
Es sollte nach dem Biegen verformt werden. Es gibt zwei Fälle von Verformung. Erstens im Hinblick auf die Verformung, die durch die Kraft nach dem Biegen entsteht, ohne andere Teile beeinträchtigen, können im Biegewinkel von 45 Grad hinzugefügt werden Verstärkungszusätze, erhöhen die Festigkeit; Zweitens, weil die Plattenform ist langer und schmaler Typ ist nicht einfach, gerade zu halten, Biegeverformung, die kann ein L gefaltet werden oder zwei umgekehrte "U"-Kante gefaltet werden, aber manchmal wird es sein durch einige Faktoren unterbrochen, kann nicht von Kopf bis Schwanz verbinden, dann können Sie Spielen Sie die richtige Menge an konvexen Rippen, um seine Stärke zu erhöhen.
Biegen Verarbeitung Formteil
Das Obige soll Ihnen eine Zusammenfassung des zu zahlenden Biegeformprozesses geben Aufmerksamkeit auf die Aspekte, ich hoffe, Ihnen zu helfen. Verarbeitungsanlage Bergek mit Erfahrung, Ihnen die kleinen Details des Blechbiegeprozesses zu erzählen, damit Sie können Fehler im Betrieb, aber auch im Strengen vermeiden gemäß Kundenanforderungen Zeichnungen für die Verarbeitung.
Bergek CNC ist ein weltweit führender Anbieter von Fertigungsdienstleistungen in Shenzhen. Wir verfügen über modernste Ausrüstung und bieten Herstellern weltweit ein umfassendes Sortiment an kundenspezifischen Produkten. Unsere Spezialgebiete sind CNC-Bearbeitung und Blechbearbeitung.
Bei Fragen kontaktieren Sie uns bitte.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Alle Rechte vorbehalten.