Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Langue
Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Récemment, j'ai partagé de nombreuses connaissances sur le pliage de la tôle. Aujourd'hui, je vais poursuivre avec vous en abordant les problèmes à prendre en compte lors du pliage et du formage de la tôle. Voici un résumé des cinq points essentiels.
Conçue avec une ingénierie de précision, cette solution de pliage de métaux incarne la qualité et la fiabilité, fruit de l'expertise des leaders du secteur. Ses atouts majeurs incluent une technologie CNC avancée pour une précision accrue, des angles de pliage réglables pour une grande polyvalence et une construction robuste garantissant sa durabilité, la rendant idéale pour une large gamme de projets. Grâce à son interface intuitive et à ses performances constantes, ce produit optimise les flux de travail et assure des résultats exceptionnels à chaque pliage, établissant ainsi une nouvelle référence dans le domaine du traitement de précision de la tôle.
**Nos services : Solutions de pliage de tôle de précision**
Chez Precision Sheet Metal Bending, nous nous engageons à l'excellence pour chaque pliage, garantissant une qualité et une précision inégalées pour vos projets. Nos conseils d'experts vous permettent d'optimiser vos processus, d'améliorer la précision et de réduire les déchets, pour une production plus efficace. Nous collaborons avec une large gamme de secteurs, en proposant des solutions sur mesure qui répondent à vos besoins spécifiques, que ce soit pour l'automobile, l'aérospatiale ou les applications commerciales. Grâce à notre engagement envers des techniques innovantes et des technologies de pointe, nous sommes votre partenaire de confiance pour obtenir des résultats exceptionnels tout en maîtrisant vos coûts. Développez vos capacités de production avec nous, à la pointe de l'ingénierie de précision.
**Nous sommes à votre service**
Chez Precision Sheet Metal Bending, nous nous engageons à fournir une qualité et une expertise inégalées dans le traitement des métaux. Notre souci de la précision garantit que chaque projet répond aux normes les plus exigeantes, adaptées à vos besoins spécifiques. Nous servons un large éventail de secteurs, de l'aérospatiale à l'automobile, en proposant des solutions qui optimisent l'efficacité et la performance. Notre équipe qualifiée utilise des technologies et des techniques de pointe pour garantir la précision et la fiabilité de chaque pliage, maximisant ainsi le potentiel de votre produit. Soucieux de la satisfaction de nos clients, nous nous efforçons de bâtir des partenariats durables en offrant notre expertise et un soutien constant tout au long de votre processus de fabrication. Confiez-nous vos projets et laissez notre savoir-faire de précision les sublimer.
Quels sont les détails du processus de pliage de pliage de tôle En traitement?
Récemment, j'ai introduit beaucoup de connaissances sur le pliage de tôle En traitement. Aujourd'hui, je vais continuer à vous parler des problèmes qui doivent être résolus prêté attention dans le processus de pliage et de formage de la tôle. La les cinq aspects suivants sont résumés.
Faites le demi-cercle. Faites d'abord un demi-cercle des deux côtés de la ligne de pliage, qui peut empêcher la tôle de dépasser en raison de l'extrusion des deux côtés de l'angle de pliage après pliage. Taille convexe et épaisseur de tôle, la plus le matériau est épais, plus convexe, donc, le diamètre du demi-cercle sont meilleures que 1,5 fois l'épaisseur du matériau.
Faites l'angle R. Si vous ne faites pas d'angle R, après plusieurs fois d'estampage, le L'angle droit d'origine disparaîtra progressivement pour former l'angle R, mais à ce moment, un côté ou les deux côtés de R Angle auront une petite longueur de côté. Par conséquent, faire l'angle R avant de plier, et l'angle à l'intérieur doit être supérieur ou égale à la moitié de l'épaisseur du matériau. S'il n'y a pas d'exigence claire, un angle droit, doit être transformé en un angle R ; En cours de dessin, R L'angle doit être marqué pour éviter d'endommager le moule lorsque la ligne est arrêtée.
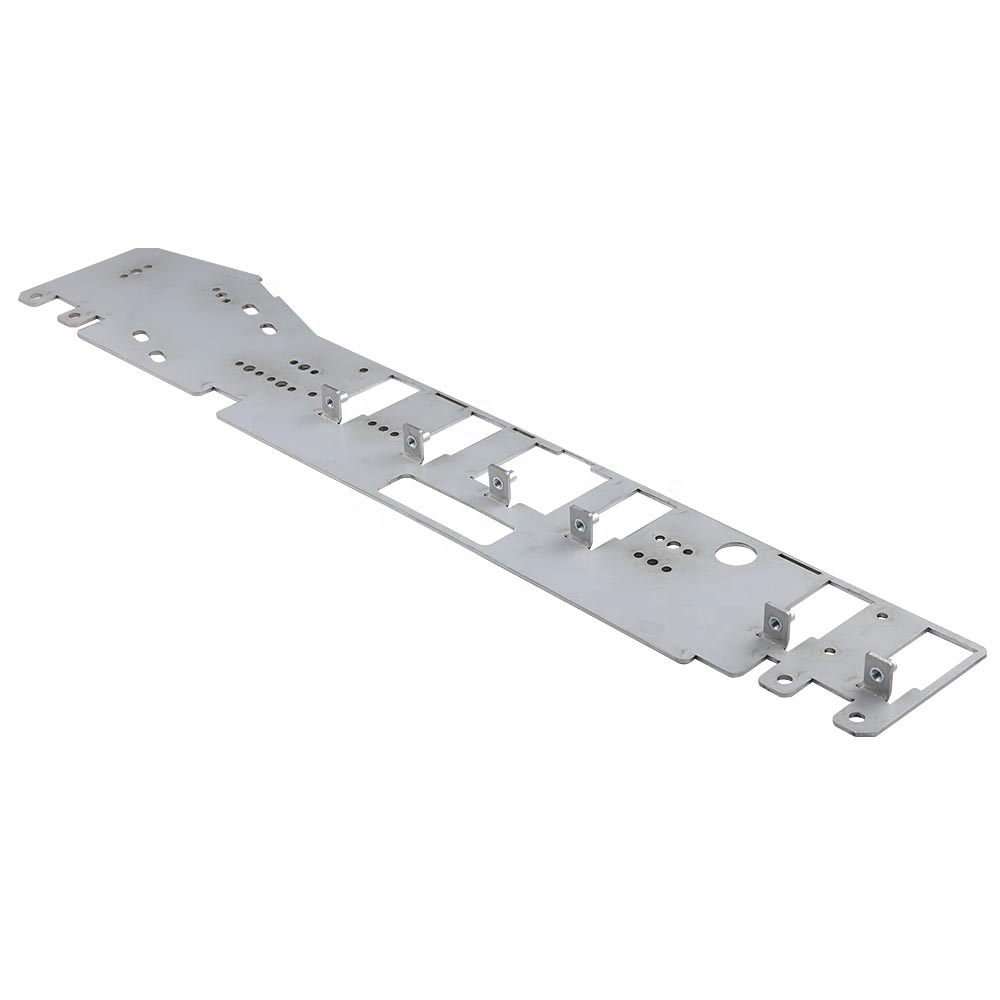
Faites un trou latéral étroit ou ouvert. Afin d'éviter les bords rugueux, il est nécessaire de faire un trou étroit ou un trou de bord au point tournant entre le plan et la surface de flexion, et la largeur du trou étroit doit être supérieure ou égale à 1,5 fois l'épaisseur de la viande.
Un rabais. Le bord de remise est divisé en unilatéral et bilatéral, par rapport à la remise unilatérale, la remise bilatérale est plus précise, et la hauteur du bord de remise est supérieure à 3 mm ; Les pièces sur la paroi latérale doivent être à plus de 10 mm de la surface inférieure ; Il y a des parois latérales l'ouverture ne peut pas être trop proche de la surface inférieure, à maintenir au-dessus de 3 mm, sinon le trou sera déformé par la pression.
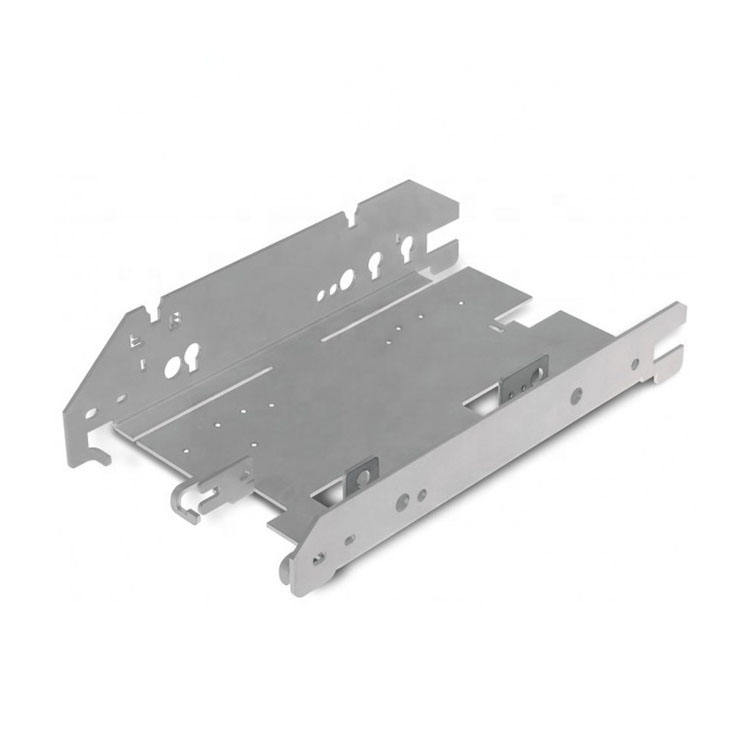
Il doit être déformé après pliage. Il existe deux cas de déformation. Tout d'abord, compte tenu de la déformation formée par l'effort après flexion, sans affectant d'autres pièces, peut être ajouté dans l'angle de flexion de 45 degrés de additifs de renforcement, augmentent la résistance; Deuxièmement, parce que la forme de la plaque est le type long et étroit n'est pas facile à garder droit, déformation en flexion, ce qui peut être plié en L ou plié en deux bords de type "U" inversé, mais sera parfois interrompu par certains facteurs, ne peut pas se connecter de la tête à la queue, alors vous pouvez jouez la bonne quantité de côtes convexes pour augmenter sa force.
Moulage de traitement de cintrage
Ce qui précède est pour vous donner un résumé du processus de moulage par pliage à payer attention aux aspects, j'espère vous aider. Usine de traitement de Bergek avec expérience pour vous dire les petits détails du processus de pliage de tôle, de sorte que vous pouvez éviter les erreurs dans le processus de fonctionnement, mais aussi dans le strict conformément aux dessins des exigences du client pour le traitement.
Bergek CNC est un prestataire de services de fabrication de renommée mondiale basé à Shenzhen. Nous disposons d'équipements de pointe pour fournir une gamme complète de produits personnalisés aux fabricants du monde entier, et nous sommes spécialisés dans l'usinage CNC et le travail de la tôle.
Si vous avez des questions, n'hésitez pas à nous contacter.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tous droits réservés.