Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
linguaggio
Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
Di recente ho introdotto diverse nozioni relative al processo di piegatura della lamiera. Oggi continuerò a parlarvi dei problemi a cui prestare attenzione durante il processo di piegatura e formatura della lamiera. Di seguito, riassumo cinque aspetti.
Realizzata con ingegneria di precisione, questa soluzione per la piegatura dei metalli è un esempio di qualità e affidabilità, frutto della competenza di esperti leader del settore. Tra le caratteristiche principali figurano la tecnologia CNC avanzata per una maggiore precisione, angoli di piegatura regolabili per applicazioni versatili e una struttura robusta per una maggiore durata, che la rendono ideale per un'ampia gamma di progetti. Caratterizzato da un'interfaccia intuitiva e prestazioni costanti, questo prodotto non solo semplifica il flusso di lavoro, ma garantisce anche risultati superiori in ogni piegatura, definendo un nuovo standard nel campo della lavorazione di precisione della lamiera.
**Offriamo soluzioni di piegatura di precisione per lamiere metalliche**
Noi di Precision Sheet Metal Bending ci impegniamo a fornire l'eccellenza in ogni piegatura, garantendo qualità e precisione ineguagliabili nei vostri progetti. I nostri consigli da esperti vi consentono di ottimizzare i processi, migliorare la precisione e ridurre gli sprechi, rendendo il vostro processo produttivo più efficiente. Serviamo una vasta gamma di settori, fornendo soluzioni personalizzate che soddisfano le vostre esigenze specifiche, sia per applicazioni automobilistiche, aerospaziali o commerciali. Con un impegno costante verso tecniche innovative e tecnologie all'avanguardia, siamo il vostro partner affidabile per raggiungere risultati eccezionali mantenendo al contempo la convenienza economica. Elevate le vostre capacità produttive con noi, all'avanguardia dell'ingegneria di precisione.
**Noi serviamo**
Noi di Precision Sheet Metal Bending ci dedichiamo a fornire qualità e competenza ineguagliabili nella lavorazione dei metalli. Il nostro impegno per la precisione garantisce che ogni progetto soddisfi i più elevati standard, personalizzato in base alle vostre esigenze specifiche. Serviamo una vasta gamma di settori, dall'aerospaziale all'automotive, offrendo soluzioni che migliorano l'efficienza e le prestazioni. Il nostro team qualificato utilizza tecnologie e tecniche all'avanguardia per garantire precisione e affidabilità in ogni piegatura, massimizzando il potenziale del vostro prodotto. Con un'attenzione particolare alla soddisfazione del cliente, ci impegniamo a costruire partnership durature offrendo consulenza specialistica e supporto costante durante tutto il percorso produttivo. Lasciate che la nostra precisione artigianale valorizzi i vostri progetti.
Quali sono i dettagli del processo di formatura della piegatura della lamiera in lavorazione?
Di recente, ho introdotto molte conoscenze sulla piegatura della lamiera in lavorazione. Oggi continuerò a parlarti di quali problemi devono essere prestato attenzione nel processo di piegatura e formatura della lamiera. Il seguenti cinque aspetti sono riassunti.
Fai il semicerchio. Fai prima un semicerchio su entrambi i lati della linea di piegatura, che può impedire alla lamiera di sporgere a causa dell'estrusione su entrambi i lati dell'angolo di piegatura dopo la piegatura. Dimensioni convesse e spessore lamiera, il più spesso è il materiale, più convesso, quindi, il diametro del semicerchio sono migliori di 1,5 volte lo spessore del materiale.
Fare l'angolo R. Se non si effettua l'angolo R, dopo molte volte di timbratura, il L'angolo retto originale scomparirà gradualmente per formare l'angolo R, ma in questo momento, un lato o entrambi i lati dell'angolo R avranno una piccola lunghezza laterale. Perciò, crea l'angolo R prima di piegare e l'angolo interno dovrebbe essere maggiore di o pari alla metà dello spessore del materiale. Se non c'è un chiaro requisito a Angolo retto, dovrebbe essere trasformato in un Angolo R; In fase di disegno, R L'angolo deve essere contrassegnato per evitare danni allo stampo quando la linea è ferma.
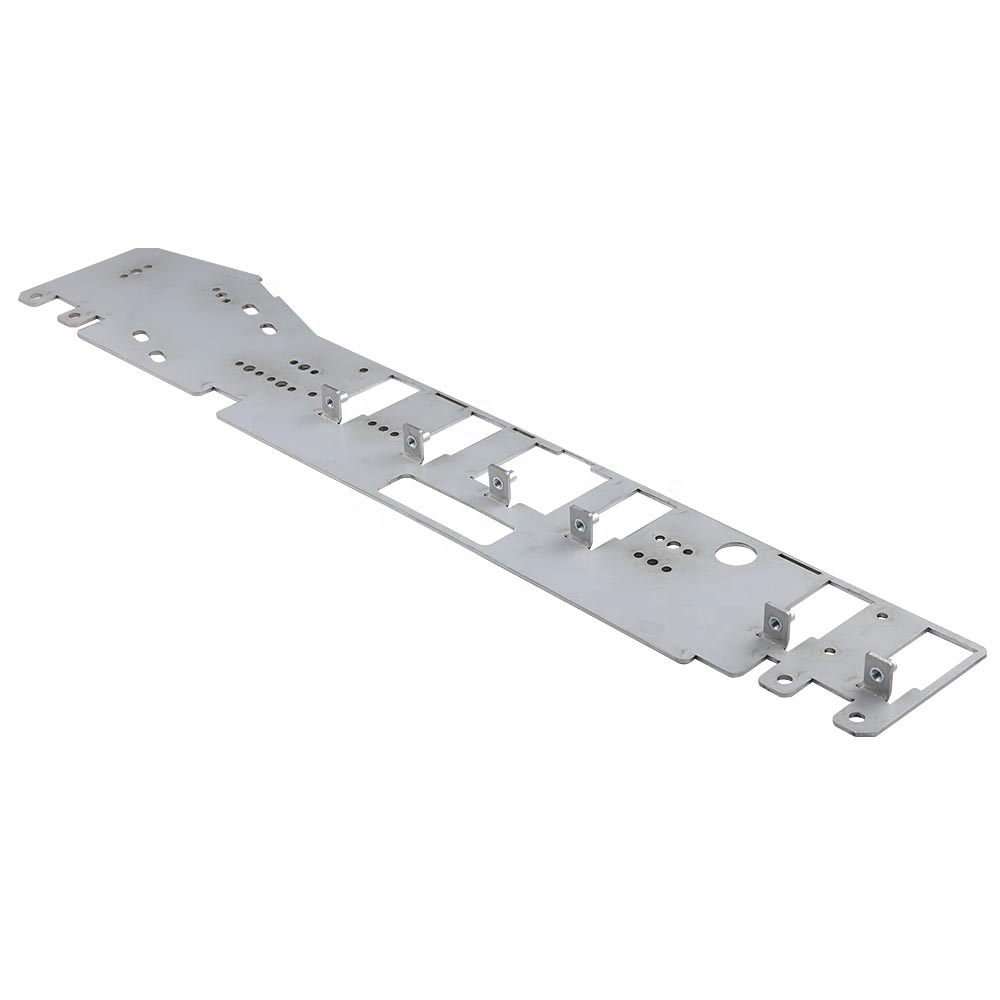
Fai un foro laterale stretto o aperto. Per evitare spigoli, lo è necessario realizzare un foro stretto o un foro sul bordo nel punto di svolta tra il piano e la superficie di piegatura, e la larghezza del foro stretto dovrebbe essere maggiore o uguale a 1,5 volte lo spessore della carne.
Uno sconto. Il margine di sconto si divide in unilaterale e bilaterale, rispetto allo sconto unilaterale, lo sconto bilaterale è più accurato e l'altezza del bordo di sconto è maggiore di 3 mm; Le parti sulla parete laterale devono essere a più di 10 mm dalla superficie inferiore; Ci sono pareti laterali l'apertura non può essere troppo vicino alla superficie inferiore, per mantenere al di sopra di 3 mm, altrimenti il foro sarà deformato dalla pressione.
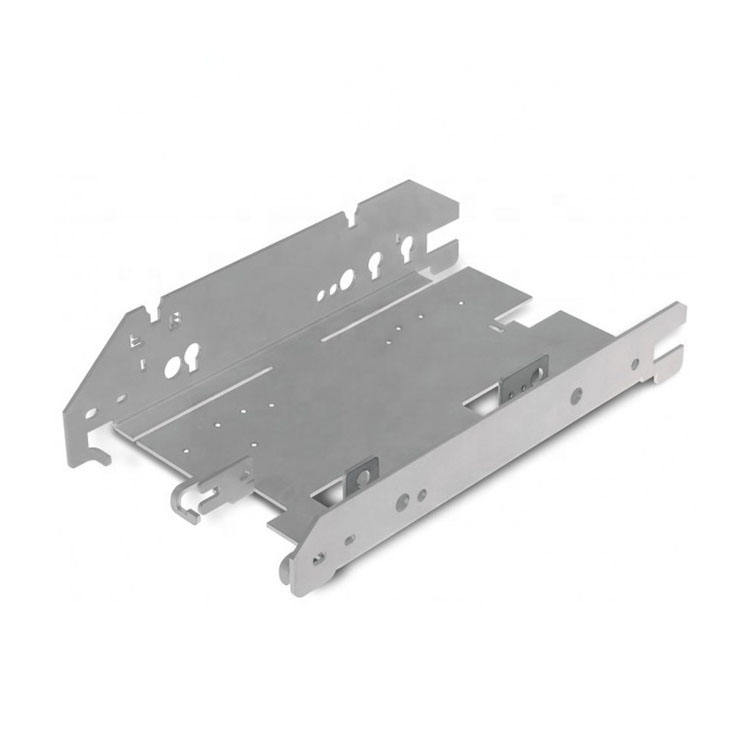
Dovrebbe essere deformato dopo la piegatura. Ci sono due casi di deformazione. Innanzitutto, vista la deformazione formata dalla forza dopo la flessione, senza interessando altre parti, può essere aggiunto nell'angolo di piegatura di 45 gradi di additivi rinforzanti, aumentare la forza; Due, perché la forma del piatto lo è il tipo lungo e stretto non è facile da mantenere dritto, piegando la deformazione, che può essere piegato a L o piegato con due bordi di tipo "U" invertiti, ma a volte lo sarà interrotto da alcuni fattori, non puoi collegarti dalla testa alla coda, quindi puoi gioca la giusta quantità di nervature convesse per aumentarne la forza.
Lavorazione di piegatura stampaggio
Quanto sopra serve per darti un riepilogo del processo di piegatura e stampaggio che devi pagare attenzione agli aspetti, spero di aiutarti. Impianto di trasformazione di Bergek con esperienza per dirti i piccoli dettagli del processo di piegatura della lamiera, in modo che puoi evitare errori nel processo operativo, ma anche in modo rigoroso secondo i requisiti del cliente disegni per l'elaborazione.
Bergek CNC è un fornitore di servizi di produzione di livello mondiale con sede a Shenzhen. Disponiamo di attrezzature all'avanguardia per fornire una gamma completa di prodotti personalizzati a produttori di tutto il mondo, specializzandoci nella lavorazione CNC e nella lavorazione della lamiera.
Per qualsiasi domanda, non esitate a contattarci.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tutti i diritti riservati.