Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Idioma
Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Recientemente, compartí mucha información sobre el proceso de doblado de chapa metálica. Hoy, continuaré hablando sobre los problemas que deben tenerse en cuenta en el proceso de doblado y conformado de chapa metálica. A continuación, se resumen cinco aspectos.
Nuestros servicios expertos de corte y doblado de metales ofrecen una fabricación precisa, con especial atención a la calidad y la durabilidad, garantizando que cada componente cumpla con las especificaciones exactas. Mediante técnicas avanzadas de conformado por doblado, consideramos factores críticos como el espesor del material, los ángulos R y los tratamientos de los bordes para optimizar el rendimiento y reducir el riesgo de deformación. Con un equipo especializado y soporte en línea las 24 horas, garantizamos que sus proyectos se gestionen con el máximo cuidado y profesionalidad, ofreciendo resultados excepcionales adaptados a sus necesidades.
### Servimos
En el corazón de nuestros servicios expertos de doblado y corte de chapa metálica se encuentra el compromiso con la precisión y la excelencia. Atendemos a una amplia gama de industrias, incluyendo la automotriz, aeroespacial, de la construcción y la fabricación a medida. Nuestra tecnología de vanguardia y técnicos altamente capacitados garantizan que cada proyecto cumpla con los más altos estándares de calidad, ofreciendo precisión y confiabilidad. Ya sea que necesite doblados complejos o cortes precisos, trabajamos en estrecha colaboración con nuestros clientes para comprender sus requisitos específicos. Nuestras soluciones flexibles y tiempos de entrega rápidos nos convierten en el socio ideal para sus necesidades de chapa metálica, asegurándole un servicio y una mano de obra inigualables en cada ocasión.
### Servimos
En Expert Sheet Metal Bending and Cutting Services, nos dedicamos a ofrecer soluciones de fabricación de precisión adaptadas a sus necesidades específicas. Nuestros técnicos altamente cualificados utilizan maquinaria de última generación para garantizar doblados y cortes de la más alta calidad, proporcionándole componentes duraderos y exactos. Atendemos a una amplia gama de industrias, incluyendo la aeroespacial, la automotriz y la arquitectónica, asegurando que cada proyecto se ajuste a sus especificaciones y plazos de entrega. Con un compromiso con un servicio al cliente excepcional y tiempos de respuesta rápidos, nos esforzamos por potenciar sus proyectos con trabajos de metalurgia fiables que impulsan el éxito. ¡Experimente la diferencia de la ingeniería de precisión con nosotros hoy mismo!
¿Cuáles son los detalles del proceso de formación de doblado de doblado de chapa? ¿Procesando?
Recientemente, introduje muchos conocimientos sobre el plegado de chapa Procesando. Hoy continuaré hablándoles sobre qué problemas deben ser prestado atención en el proceso de formación y procesamiento de plegado de chapa. los se resumen los siguientes cinco aspectos.
Haz el semicírculo. Primero haga un semicírculo en ambos lados de la línea de doblado, que puede evitar que la lámina de metal sobresalga debido a la extrusión en ambos lados del ángulo de flexión después de la flexión. Tamaño convexo y espesor de chapa, el cuanto más grueso es el material, más convexo, por lo tanto, el diámetro del semicírculo son mejores que 1,5 veces el espesor del material.
Haz el ángulo R. Si no hace R Angle, después de muchas veces de estampado, el El ángulo recto original desaparecerá gradualmente para formar el ángulo R, pero en este momento, un lado o ambos lados del ángulo R tendrán una pequeña longitud lateral. Por lo tanto, haga el ángulo R antes de doblar, y el ángulo interior debe ser mayor que o igual a la mitad del espesor del material. Si no hay un requisito claro ángulo recto, debe procesarse en un ángulo R; En el proceso de dibujo, R Se debe marcar el ángulo para evitar dañar el molde cuando se detiene la línea.
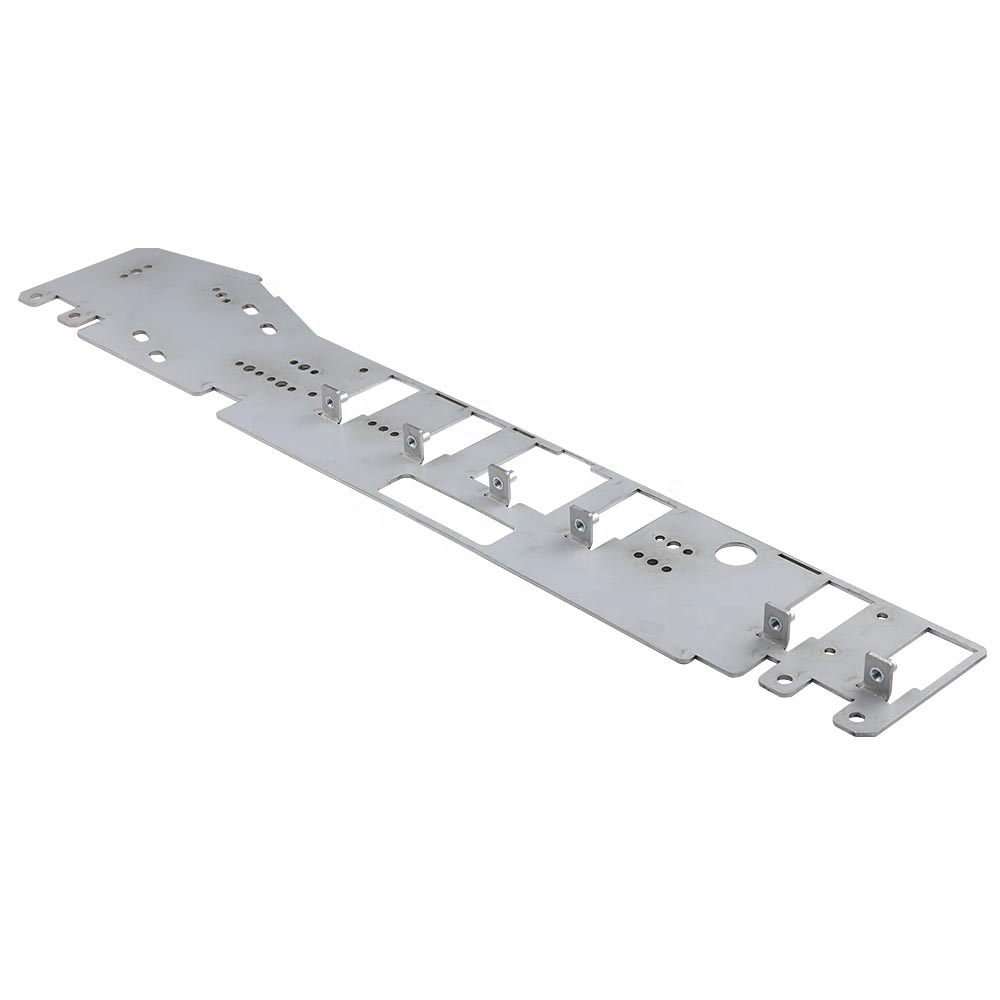
Haz un agujero lateral estrecho o abierto. Para evitar asperezas, es necesario hacer un agujero angosto o un agujero de borde en el punto de inflexión entre el El plano y la superficie de flexión, y el ancho del orificio estrecho deben ser mayor o igual a 1,5 veces el espesor de la carne.
Un descuento. El borde de descuento se divide en unilateral y bilateral, En comparación con el descuento unilateral, el descuento bilateral es más preciso y la altura del borde de descuento es superior a 3 mm; Las partes en la pared lateral deben estar a más de 10 mm de la superficie inferior; Hay pared lateral la apertura no puede estar demasiado cerca de la superficie inferior, para mantenerse por encima de 3 mm, de lo contrario el agujero se deformará por la presión.
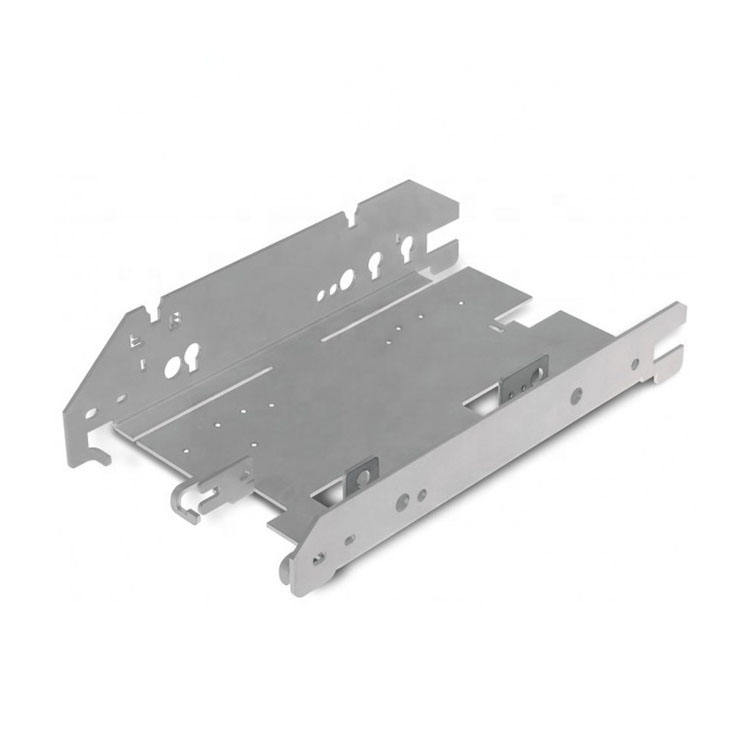
Debe deformarse después de doblarse. Hay dos casos de deformación. Primero, en vista de la deformación formada por la fuerza después de la flexión, sin que afecta a otras partes, se puede agregar en el ángulo de flexión de 45 grados de aditivos de refuerzo, aumentan la fuerza; Dos, porque la forma de la placa es El tipo largo y estrecho no es fácil de mantener recto, la deformación por flexión, que se puede doblar en forma de L o doblar dos bordes tipo "U" invertida, pero a veces será interrumpido por algunos factores, no se puede conectar de la cabeza a la cola, entonces puede Juega la cantidad correcta de costillas convexas para aumentar su fuerza.
Moldeo por procesamiento de flexión
Lo anterior es para brindarle un resumen del proceso de moldeo por flexión que debe pagar atención a los aspectos, espero poder ayudarte. Planta de procesamiento de Bergek con experiencia para contarle los pequeños detalles del proceso de doblado de chapa, de modo que puede evitar errores en el proceso de operación, pero también en estricto de acuerdo con los requisitos del cliente dibujos para el procesamiento.
Bergek CNC es un proveedor de servicios de fabricación de primer nivel con sede en Shenzhen. Contamos con equipos de última generación para ofrecer una gama completa de productos personalizados a fabricantes de todo el mundo, especializándonos en mecanizado CNC y procesamiento de chapa metálica.
Si tiene alguna pregunta, póngase en contacto con nosotros.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Todos los derechos reservados.