Penyelesaian sehenti untuk Fabrikasi Logam Lembaran & Pemesinan CNC - Bergek CNC
Bahasa
Penyelesaian sehenti untuk Fabrikasi Logam Lembaran & Pemesinan CNC - Bergek CNC
Baru-baru ini, saya telah memperkenalkan banyak pengetahuan tentang pemprosesan lenturan logam kepingan. Hari ini, saya akan terus bercakap dengan anda tentang masalah yang perlu diberi perhatian dalam proses pemprosesan dan pembentukan lenturan logam kepingan. Lima aspek berikut diringkaskan.
Perkhidmatan pemotongan dan lenturan logam pakar kami menyediakan fabrikasi ketepatan dengan tumpuan kepada kualiti dan ketahanan, memastikan setiap komponen memenuhi spesifikasi yang tepat. Dengan menggunakan teknik canggih dalam proses pembentukan lenturan, kami menangani faktor kritikal seperti ketebalan bahan, sudut R dan rawatan tepi untuk mengoptimumkan prestasi dan mengurangkan risiko ubah bentuk. Dengan pasukan khusus dan sokongan dalam talian sepanjang masa, kami menjamin bahawa projek anda dikendalikan dengan penuh teliti dan kepakaran, memberikan hasil yang cemerlang yang disesuaikan dengan keperluan anda.
### Kami Berkhidmat
Teras Perkhidmatan Pembengkokan dan Pemotongan Logam Lembaran Pakar kami adalah komitmen terhadap ketepatan dan kecemerlangan. Kami memenuhi pelbagai industri, termasuk automotif, aeroangkasa, pembinaan dan fabrikasi tersuai. Teknologi canggih dan juruteknik mahir kami memastikan setiap projek memenuhi piawaian kualiti tertinggi, memberikan ketepatan dan kebolehpercayaan. Sama ada anda memerlukan lengkungan yang rumit atau potongan yang tepat, kami bekerjasama rapat dengan pelanggan kami untuk memahami keperluan unik mereka. Penyelesaian fleksibel dan masa pemulihan kami yang cepat menjadikan kami rakan kongsi yang ideal untuk keperluan logam lembaran anda, memastikan anda menerima perkhidmatan dan mutu kerja yang tiada tandingan setiap masa.
### Kami Berkhidmat
Di Expert Sheet Metal Bending and Cutting Services, kami berdedikasi untuk menyediakan penyelesaian fabrikasi jitu yang disesuaikan untuk memenuhi keperluan unik anda. Juruteknik mahir kami menggunakan jentera canggih untuk memastikan lengkungan dan pemotongan berkualiti tinggi, memberikan anda komponen yang tahan lama dan tepat. Kami menawarkan perkhidmatan kepada pelbagai industri, termasuk aeroangkasa, automotif dan seni bina, memastikan setiap projek selaras dengan spesifikasi dan tarikh akhir anda. Dengan komitmen terhadap perkhidmatan pelanggan yang luar biasa dan masa pemulihan yang pantas, kami berusaha untuk memperkasakan projek anda dengan kerja logam yang andal yang memacu kejayaan. Alami perbezaan kejuruteraan jitu bersama kami hari ini!
Apakah butiran proses pembentukan lenturan lenturan kepingan logam pemprosesan?
Baru-baru ini, saya memperkenalkan banyak pengetahuan tentang lenturan kepingan logam pemprosesan. Hari ini, saya akan terus bercakap dengan anda tentang masalah yang perlu dihadapi diberi perhatian dalam pemprosesan lenturan logam kepingan dan proses pembentukan. The berikut lima aspek diringkaskan.
Lakukan separuh bulatan. Buat separuh bulatan pada kedua-dua belah garis lentur dahulu, yang boleh menghalang kepingan logam daripada menonjol akibat penyemperitan pada kedua-dua belah daripada Sudut lentur selepas lentur. Saiz cembung dan ketebalan kepingan logam, yang lebih tebal bahan, lebih cembung, oleh itu, diameter separuh bulatan adalah lebih baik daripada 1.5 kali ketebalan bahan.
Do R Sudut. Jika anda tidak membuat R Angle, selepas berkali-kali mengecap, yang Sudut kanan asal akan beransur-ansur hilang untuk membentuk Sudut R, tetapi pada masa ini, satu sisi atau kedua-dua sisi R Sudut akan mempunyai sedikit panjang sisi. Oleh itu, buat Sudut R sebelum membongkok, dan Sudut dalam hendaklah lebih besar daripada atau sama dengan separuh daripada ketebalan bahan. Jika tiada keperluan yang jelas a Sudut kanan, hendaklah diproses menjadi Sudut R; Dalam proses melukis, R Sudut hendaklah ditanda untuk mengelakkan kerosakan pada acuan apabila garisan dihentikan.
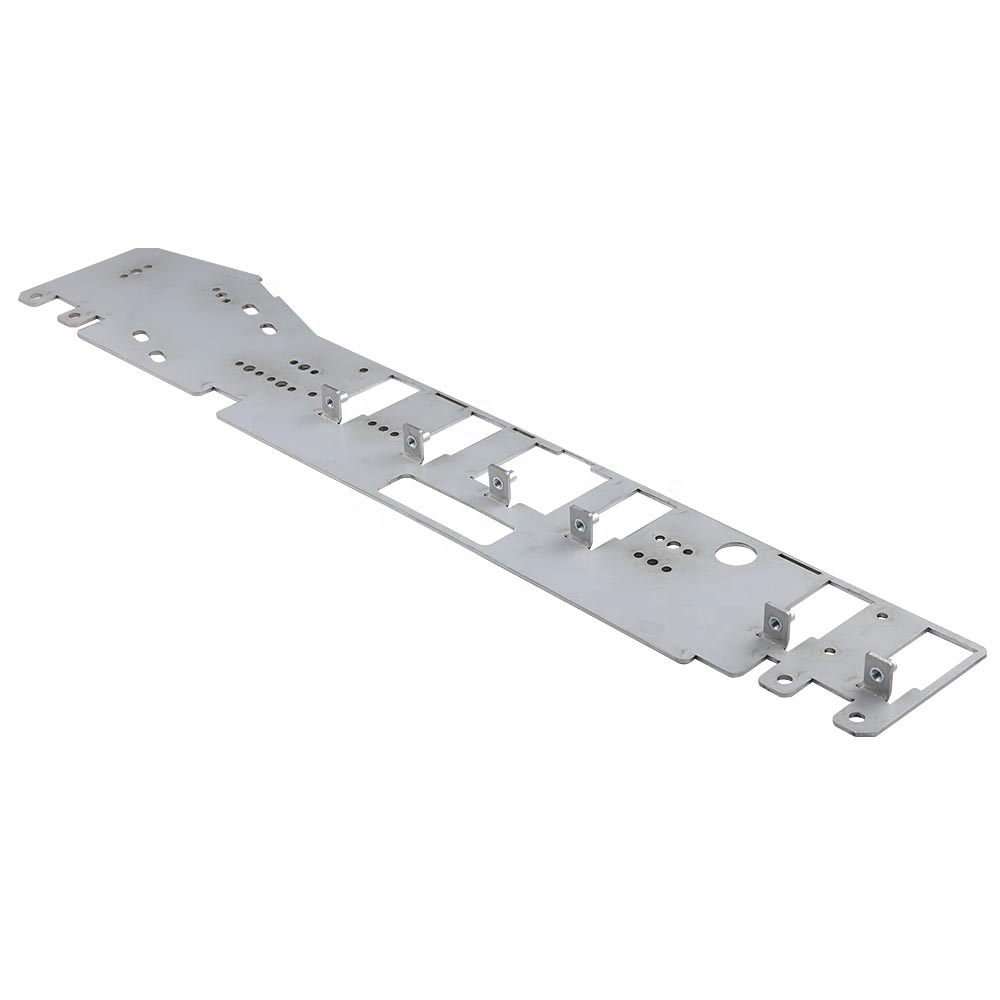
Buat lubang sisi yang sempit atau terbuka. Untuk mengelakkan tepi kasar, ia adalah perlu untuk membuat lubang sempit atau lubang tepi pada titik pusingan antara satah dan permukaan lentur, dan lebar lubang sempit hendaklah lebih besar daripada atau sama dengan 1.5 kali ketebalan daging.
Diskaun. Kelebihan diskaun dibahagikan kepada unilateral dan dua hala, berbanding dengan diskaun unilateral, diskaun dua hala adalah lebih tepat, dan ketinggian kelebihan diskaun lebih besar daripada 3mm; Bahagian di dinding sisi dikehendaki berada lebih daripada 10mm dari permukaan bawah; Terdapat dinding sisi pembukaan tidak boleh terlalu dekat dengan permukaan bawah, untuk mengekalkan di atas 3mm, jika tidak lubang akan berubah bentuk oleh tekanan.
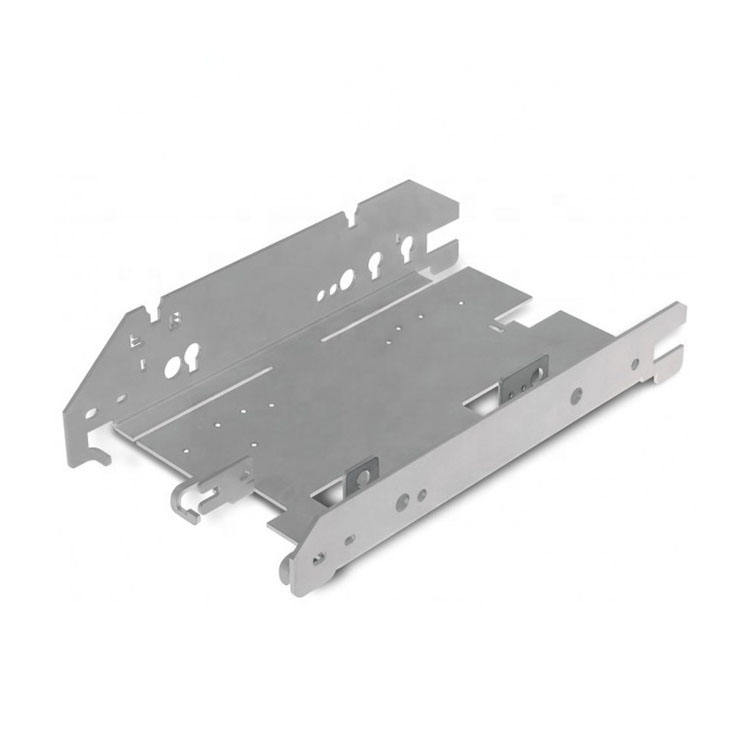
Ia harus cacat selepas membongkok. Terdapat dua kes ubah bentuk. Pertama, memandangkan ubah bentuk yang dibentuk oleh daya selepas lentur, tanpa menjejaskan bahagian lain, boleh ditambah dalam Sudut lentur 45 darjah menambah bahan tambahan, meningkatkan kekuatan; Dua, kerana bentuk pinggan adalah jenis panjang dan sempit tidak mudah untuk mengekalkan lurus, ubah bentuk lentur, yang boleh dilipat L atau dilipat dua terbalik "U" tepi jenis, tetapi kadang-kadang akan menjadi terganggu oleh beberapa faktor, tidak boleh menyambung dari kepala ke ekor, maka anda boleh memainkan jumlah rusuk cembung yang betul untuk meningkatkan kekuatannya.
Pengacuan pemprosesan lenturan
Di atas adalah untuk memberi anda ringkasan proses pengacuan lentur yang perlu dibayar perhatian kepada aspek, saya berharap dapat membantu anda. Kilang pemprosesan Bergek dengan pengalaman untuk memberitahu anda butiran kecil proses lenturan kepingan logam, supaya anda boleh mengelakkan kesilapan dalam proses operasi, tetapi juga dalam ketat mengikut lukisan keperluan pelanggan untuk pemprosesan.
Bergek CNC ialah penyedia perkhidmatan pembuatan bertaraf dunia di Shenzhen. Kami mempunyai peralatan canggih untuk menyediakan pelbagai produk tersuai kepada pengeluar di seluruh dunia, yang mengkhusus dalam pemesinan CNC dan pemprosesan logam lembaran.
Jika anda mempunyai sebarang pertanyaan, sila hubungi kami.
Hak Cipta © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Semua Hak Cipta Terpelihara.