Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Langue
Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Récemment, j'ai partagé de nombreuses connaissances sur le pliage de la tôle. Aujourd'hui, je vais poursuivre avec vous en abordant les problèmes à prendre en compte lors du pliage et du formage de la tôle. Voici un résumé des cinq points essentiels.
Nos services d'usinage et de pliage de métaux de haute précision garantissent une fabrication soignée, axée sur la qualité et la durabilité, et assurent la conformité de chaque composant aux spécifications exactes. Grâce à des techniques de pliage avancées, nous maîtrisons des facteurs critiques tels que l'épaisseur du matériau, les angles de courbure et le traitement des bords afin d'optimiser les performances et de réduire les risques de déformation. Avec une équipe dédiée et une assistance en ligne 24h/24 et 7j/7, nous vous garantissons une prise en charge de vos projets avec le plus grand soin et une expertise pointue, pour des résultats exceptionnels et parfaitement adaptés à vos besoins.
### Nous servons
Au cœur de nos services experts de pliage et de découpe de tôle se trouve un engagement envers la précision et l'excellence. Nous desservons une clientèle diversifiée, notamment l'automobile, l'aérospatiale, la construction et la fabrication sur mesure. Notre technologie de pointe et nos techniciens qualifiés garantissent que chaque projet répond aux normes de qualité les plus élevées, assurant précision et fiabilité. Que vous ayez besoin de pliages complexes ou de découpes précises, nous collaborons étroitement avec nos clients pour comprendre leurs exigences spécifiques. Nos solutions flexibles et nos délais d'exécution rapides font de nous le partenaire idéal pour vos besoins en tôlerie, vous assurant un service et un savoir-faire inégalés à chaque fois.
### Nous servons
Chez Expert Sheet Metal Bending and Cutting Services, nous nous engageons à fournir des solutions de fabrication de précision, adaptées à vos besoins spécifiques. Nos techniciens qualifiés utilisent des machines de pointe pour garantir des pliages et des découpes d'une qualité irréprochable, vous offrant ainsi des composants durables et précis. Nous collaborons avec un large éventail de secteurs, tels que l'aérospatiale, l'automobile et l'architecture, en veillant à ce que chaque projet soit conforme à vos spécifications et à vos délais. Soucieux d'offrir un service client exceptionnel et des délais d'exécution rapides, nous mettons tout en œuvre pour que vos projets bénéficient d'un travail du métal fiable, gage de réussite. Découvrez dès aujourd'hui la différence de l'ingénierie de précision avec nous !
Quels sont les détails du processus de pliage de pliage de tôle En traitement?
Récemment, j'ai introduit beaucoup de connaissances sur le pliage de tôle En traitement. Aujourd'hui, je vais continuer à vous parler des problèmes qui doivent être résolus prêté attention dans le processus de pliage et de formage de la tôle. La les cinq aspects suivants sont résumés.
Faites le demi-cercle. Faites d'abord un demi-cercle des deux côtés de la ligne de pliage, qui peut empêcher la tôle de dépasser en raison de l'extrusion des deux côtés de l'angle de pliage après pliage. Taille convexe et épaisseur de tôle, la plus le matériau est épais, plus convexe, donc, le diamètre du demi-cercle sont meilleures que 1,5 fois l'épaisseur du matériau.
Faites l'angle R. Si vous ne faites pas d'angle R, après plusieurs fois d'estampage, le L'angle droit d'origine disparaîtra progressivement pour former l'angle R, mais à ce moment, un côté ou les deux côtés de R Angle auront une petite longueur de côté. Par conséquent, faire l'angle R avant de plier, et l'angle à l'intérieur doit être supérieur ou égale à la moitié de l'épaisseur du matériau. S'il n'y a pas d'exigence claire, un angle droit, doit être transformé en un angle R ; En cours de dessin, R L'angle doit être marqué pour éviter d'endommager le moule lorsque la ligne est arrêtée.
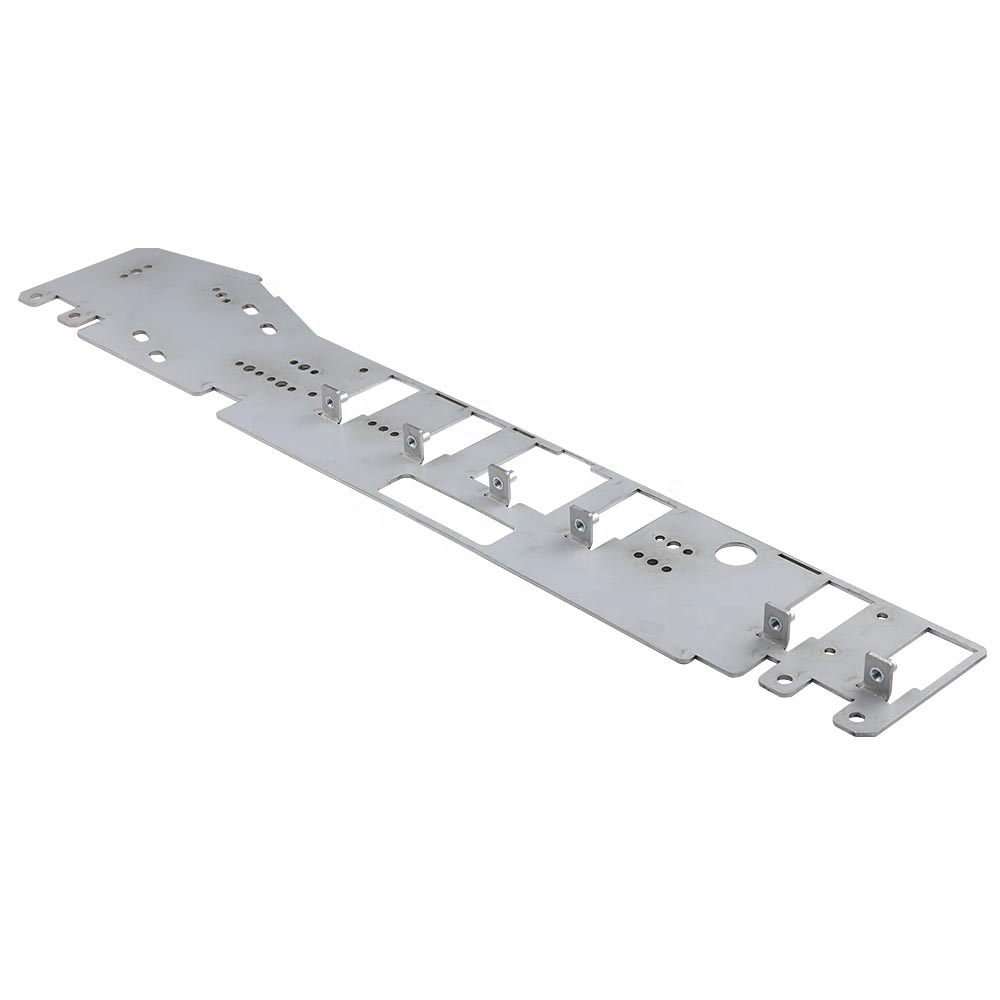
Faites un trou latéral étroit ou ouvert. Afin d'éviter les bords rugueux, il est nécessaire de faire un trou étroit ou un trou de bord au point tournant entre le plan et la surface de flexion, et la largeur du trou étroit doit être supérieure ou égale à 1,5 fois l'épaisseur de la viande.
Un rabais. Le bord de remise est divisé en unilatéral et bilatéral, par rapport à la remise unilatérale, la remise bilatérale est plus précise, et la hauteur du bord de remise est supérieure à 3 mm ; Les pièces sur la paroi latérale doivent être à plus de 10 mm de la surface inférieure ; Il y a des parois latérales l'ouverture ne peut pas être trop proche de la surface inférieure, à maintenir au-dessus de 3 mm, sinon le trou sera déformé par la pression.
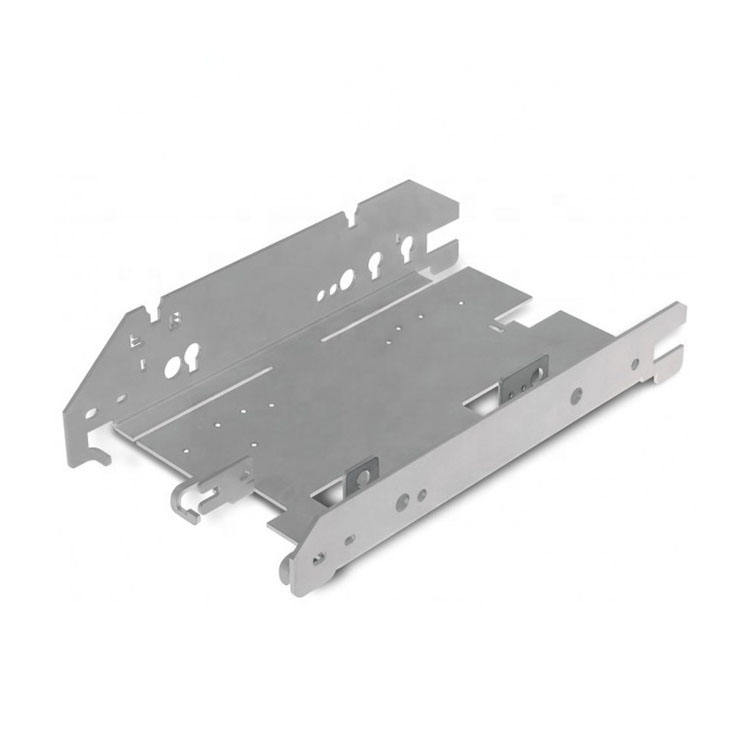
Il doit être déformé après pliage. Il existe deux cas de déformation. Tout d'abord, compte tenu de la déformation formée par l'effort après flexion, sans affectant d'autres pièces, peut être ajouté dans l'angle de flexion de 45 degrés de additifs de renforcement, augmentent la résistance; Deuxièmement, parce que la forme de la plaque est le type long et étroit n'est pas facile à garder droit, déformation en flexion, ce qui peut être plié en L ou plié en deux bords de type "U" inversé, mais sera parfois interrompu par certains facteurs, ne peut pas se connecter de la tête à la queue, alors vous pouvez jouez la bonne quantité de côtes convexes pour augmenter sa force.
Moulage de traitement de cintrage
Ce qui précède est pour vous donner un résumé du processus de moulage par pliage à payer attention aux aspects, j'espère vous aider. Usine de traitement de Bergek avec expérience pour vous dire les petits détails du processus de pliage de tôle, de sorte que vous pouvez éviter les erreurs dans le processus de fonctionnement, mais aussi dans le strict conformément aux dessins des exigences du client pour le traitement.
Bergek CNC est un prestataire de services de fabrication de renommée mondiale basé à Shenzhen. Nous disposons d'équipements de pointe pour fournir une gamme complète de produits personnalisés aux fabricants du monde entier, et nous sommes spécialisés dans l'usinage CNC et le travail de la tôle.
Si vous avez des questions, n'hésitez pas à nous contacter.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tous droits réservés.