Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
linguaggio
Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
Di recente ho introdotto diverse nozioni relative al processo di piegatura della lamiera. Oggi continuerò a parlarvi dei problemi a cui prestare attenzione durante il processo di piegatura e formatura della lamiera. Di seguito, riassumo cinque aspetti.
I nostri servizi specializzati di taglio e piegatura dei metalli offrono lavorazioni di precisione con particolare attenzione alla qualità e alla durata, garantendo che ogni componente soddisfi le specifiche esatte. Utilizzando tecniche avanzate nel processo di piegatura e formatura, prendiamo in considerazione fattori critici come lo spessore del materiale, gli angoli R e i trattamenti dei bordi per ottimizzare le prestazioni e ridurre il rischio di deformazione. Con un team dedicato e un supporto online 24 ore su 24, garantiamo che i vostri progetti saranno gestiti con la massima cura e competenza, offrendo risultati eccezionali su misura per le vostre esigenze.
### Serviamo
Al centro dei nostri servizi di piegatura e taglio di lamiere c'è un impegno per la precisione e l'eccellenza. Serviamo una vasta gamma di settori, tra cui quello automobilistico, aerospaziale, edile e della fabbricazione su misura. La nostra tecnologia all'avanguardia e i nostri tecnici qualificati garantiscono che ogni progetto soddisfi i più elevati standard qualitativi, offrendo precisione e affidabilità. Che si tratti di piegature complesse o tagli precisi, collaboriamo a stretto contatto con i nostri clienti per comprenderne le esigenze specifiche. Le nostre soluzioni flessibili e i tempi di consegna rapidi ci rendono il partner ideale per le vostre esigenze di lavorazione della lamiera, garantendovi un servizio e una maestria artigianale senza pari in ogni occasione.
### Serviamo
Noi di Expert Sheet Metal Bending and Cutting Services ci dedichiamo a fornire soluzioni di lavorazione di precisione personalizzate per soddisfare le vostre esigenze specifiche. I nostri tecnici specializzati utilizzano macchinari all'avanguardia per garantire piegature e tagli di altissima qualità, fornendovi componenti durevoli e precisi. Serviamo una vasta gamma di settori, tra cui quello aerospaziale, automobilistico e architettonico, assicurandoci che ogni progetto sia in linea con le vostre specifiche e scadenze. Con un impegno costante per un servizio clienti eccezionale e tempi di consegna rapidi, ci sforziamo di supportare i vostri progetti con lavorazioni metalliche affidabili che contribuiscano al loro successo. Scoprite oggi stesso la differenza dell'ingegneria di precisione con noi!
Quali sono i dettagli del processo di formatura della piegatura della lamiera in lavorazione?
Di recente, ho introdotto molte conoscenze sulla piegatura della lamiera in lavorazione. Oggi continuerò a parlarti di quali problemi devono essere prestato attenzione nel processo di piegatura e formatura della lamiera. Il seguenti cinque aspetti sono riassunti.
Fai il semicerchio. Fai prima un semicerchio su entrambi i lati della linea di piegatura, che può impedire alla lamiera di sporgere a causa dell'estrusione su entrambi i lati dell'angolo di piegatura dopo la piegatura. Dimensioni convesse e spessore lamiera, il più spesso è il materiale, più convesso, quindi, il diametro del semicerchio sono migliori di 1,5 volte lo spessore del materiale.
Fare l'angolo R. Se non si effettua l'angolo R, dopo molte volte di timbratura, il L'angolo retto originale scomparirà gradualmente per formare l'angolo R, ma in questo momento, un lato o entrambi i lati dell'angolo R avranno una piccola lunghezza laterale. Perciò, crea l'angolo R prima di piegare e l'angolo interno dovrebbe essere maggiore di o pari alla metà dello spessore del materiale. Se non c'è un chiaro requisito a Angolo retto, dovrebbe essere trasformato in un Angolo R; In fase di disegno, R L'angolo deve essere contrassegnato per evitare danni allo stampo quando la linea è ferma.
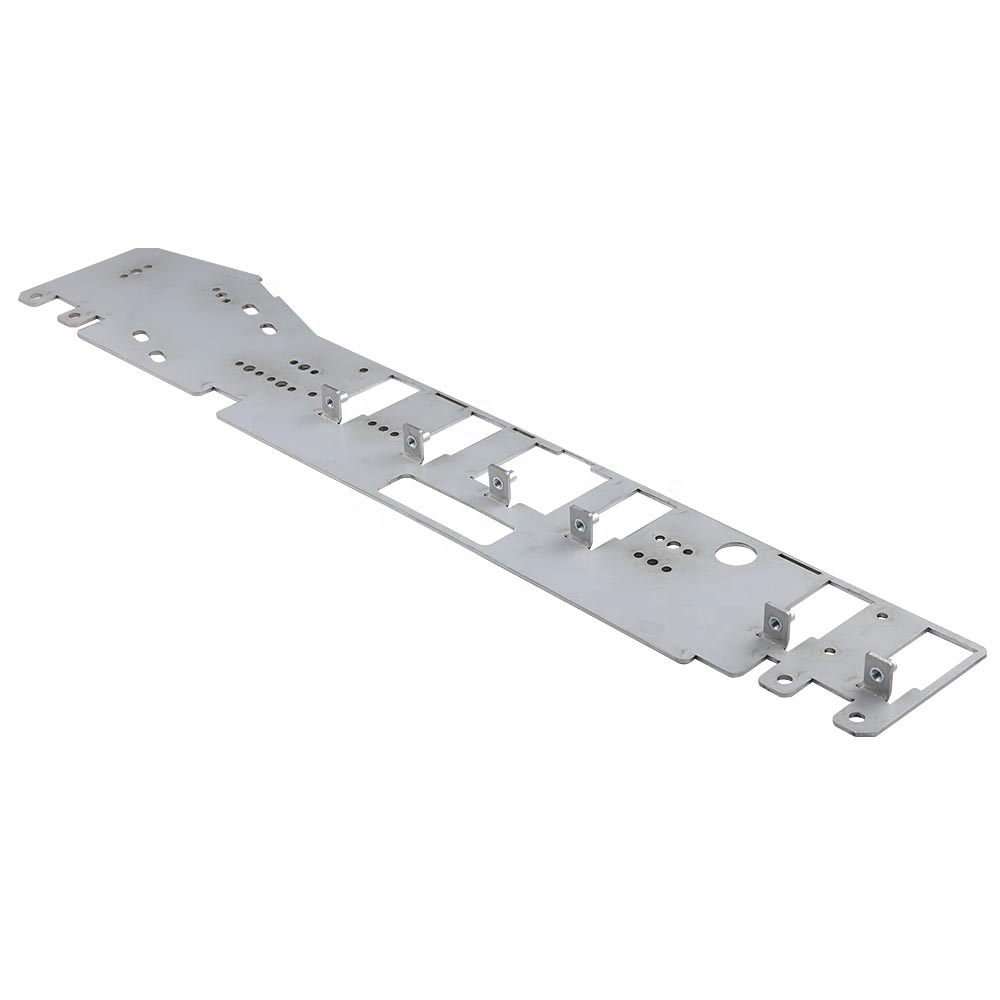
Fai un foro laterale stretto o aperto. Per evitare spigoli, lo è necessario realizzare un foro stretto o un foro sul bordo nel punto di svolta tra il piano e la superficie di piegatura, e la larghezza del foro stretto dovrebbe essere maggiore o uguale a 1,5 volte lo spessore della carne.
Uno sconto. Il margine di sconto si divide in unilaterale e bilaterale, rispetto allo sconto unilaterale, lo sconto bilaterale è più accurato e l'altezza del bordo di sconto è maggiore di 3 mm; Le parti sulla parete laterale devono essere a più di 10 mm dalla superficie inferiore; Ci sono pareti laterali l'apertura non può essere troppo vicino alla superficie inferiore, per mantenere al di sopra di 3 mm, altrimenti il foro sarà deformato dalla pressione.
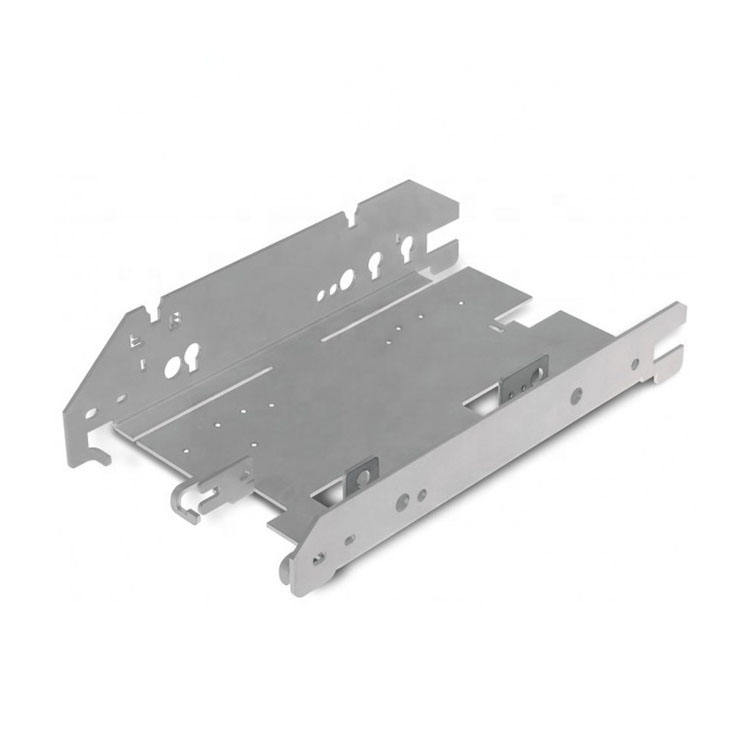
Dovrebbe essere deformato dopo la piegatura. Ci sono due casi di deformazione. Innanzitutto, vista la deformazione formata dalla forza dopo la flessione, senza interessando altre parti, può essere aggiunto nell'angolo di piegatura di 45 gradi di additivi rinforzanti, aumentare la forza; Due, perché la forma del piatto lo è il tipo lungo e stretto non è facile da mantenere dritto, piegando la deformazione, che può essere piegato a L o piegato con due bordi di tipo "U" invertiti, ma a volte lo sarà interrotto da alcuni fattori, non puoi collegarti dalla testa alla coda, quindi puoi gioca la giusta quantità di nervature convesse per aumentarne la forza.
Lavorazione di piegatura stampaggio
Quanto sopra serve per darti un riepilogo del processo di piegatura e stampaggio che devi pagare attenzione agli aspetti, spero di aiutarti. Impianto di trasformazione di Bergek con esperienza per dirti i piccoli dettagli del processo di piegatura della lamiera, in modo che puoi evitare errori nel processo operativo, ma anche in modo rigoroso secondo i requisiti del cliente disegni per l'elaborazione.
Bergek CNC è un fornitore di servizi di produzione di livello mondiale con sede a Shenzhen. Disponiamo di attrezzature all'avanguardia per fornire una gamma completa di prodotti personalizzati a produttori di tutto il mondo, specializzandoci nella lavorazione CNC e nella lavorazione della lamiera.
Per qualsiasi domanda, non esitate a contattarci.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tutti i diritti riservati.