Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Idioma
Solución integral para la fabricación de chapa metálica y el mecanizado CNC: Bergek CNC
Recientemente, compartí mucha información sobre el proceso de doblado de chapa metálica. Hoy, continuaré hablando sobre los problemas que deben tenerse en cuenta en el proceso de doblado y conformado de chapa metálica. A continuación, se resumen cinco aspectos.
El doblado de chapa metálica mediante CNC ofrece una precisión y calidad inigualables, garantizando que cada pliegue cumpla con las especificaciones más exigentes y mantenga la integridad estructural. Gracias a técnicas de procesamiento avanzadas, como la creación de semicírculos y ángulos R, este método minimiza la deformación del material y mejora la durabilidad, adaptándose a diversos espesores y formas. Junto con un sólido sistema de control de calidad y una capacidad de producción flexible, nuestro servicio garantiza resultados consistentes que se ajustan a las necesidades del cliente, convirtiendo el doblado de chapa metálica mediante CNC en la opción ideal para una amplia gama de aplicaciones.
**Fuerza del equipo**
Nuestro equipo experto en doblado de chapa CNC combina experiencia e innovación, garantizando precisión y calidad en cada etapa de la producción. Nuestros ingenieros y técnicos altamente cualificados cuentan con décadas de experiencia y utilizan tecnología de vanguardia para cumplir con los estándares más exigentes. La colaboración es fundamental en nuestras operaciones, fomentando una cultura de mejora continua que impulsa una artesanía inigualable. Cada miembro del equipo se compromete a comprender sus necesidades específicas, asegurando soluciones a medida que optimizan la eficiencia y reducen los plazos de entrega. Con nuestros profesionales dedicados, puede confiar en que sus proyectos están en manos expertas, obteniendo resultados excepcionales que perduran en el tiempo.
**Fuerza del equipo**
En el corazón de nuestro servicio experto de doblado de chapa CNC se encuentra un equipo dedicado de artesanos e ingenieros altamente cualificados, apasionados por ofrecer precisión y calidad. Nuestro equipo combina años de experiencia en tecnología CNC con formación avanzada en la fabricación de chapa metálica, garantizando que cada proyecto cumpla con los más altos estándares. Nos enorgullecemos de nuestro enfoque colaborativo, donde la creatividad se une a la artesanía. Esta sinergia impulsa la innovación, permitiéndonos abordar desafíos de diseño complejos con eficiencia. Con un compromiso con la mejora continua y la satisfacción del cliente, la fortaleza de nuestro equipo reside no solo en sus habilidades técnicas, sino también en su inquebrantable dedicación a la excelencia en cada doblado y contorno.
¿Cuáles son los detalles del proceso de formación de doblado de doblado de chapa? ¿Procesando?
Recientemente, introduje muchos conocimientos sobre el plegado de chapa Procesando. Hoy continuaré hablándoles sobre qué problemas deben ser prestado atención en el proceso de formación y procesamiento de plegado de chapa. los se resumen los siguientes cinco aspectos.
Haz el semicírculo. Primero haga un semicírculo en ambos lados de la línea de doblado, que puede evitar que la lámina de metal sobresalga debido a la extrusión en ambos lados del ángulo de flexión después de la flexión. Tamaño convexo y espesor de chapa, el cuanto más grueso es el material, más convexo, por lo tanto, el diámetro del semicírculo son mejores que 1,5 veces el espesor del material.
Haz el ángulo R. Si no hace R Angle, después de muchas veces de estampado, el El ángulo recto original desaparecerá gradualmente para formar el ángulo R, pero en este momento, un lado o ambos lados del ángulo R tendrán una pequeña longitud lateral. Por lo tanto, haga el ángulo R antes de doblar, y el ángulo interior debe ser mayor que o igual a la mitad del espesor del material. Si no hay un requisito claro ángulo recto, debe procesarse en un ángulo R; En el proceso de dibujo, R Se debe marcar el ángulo para evitar dañar el molde cuando se detiene la línea.
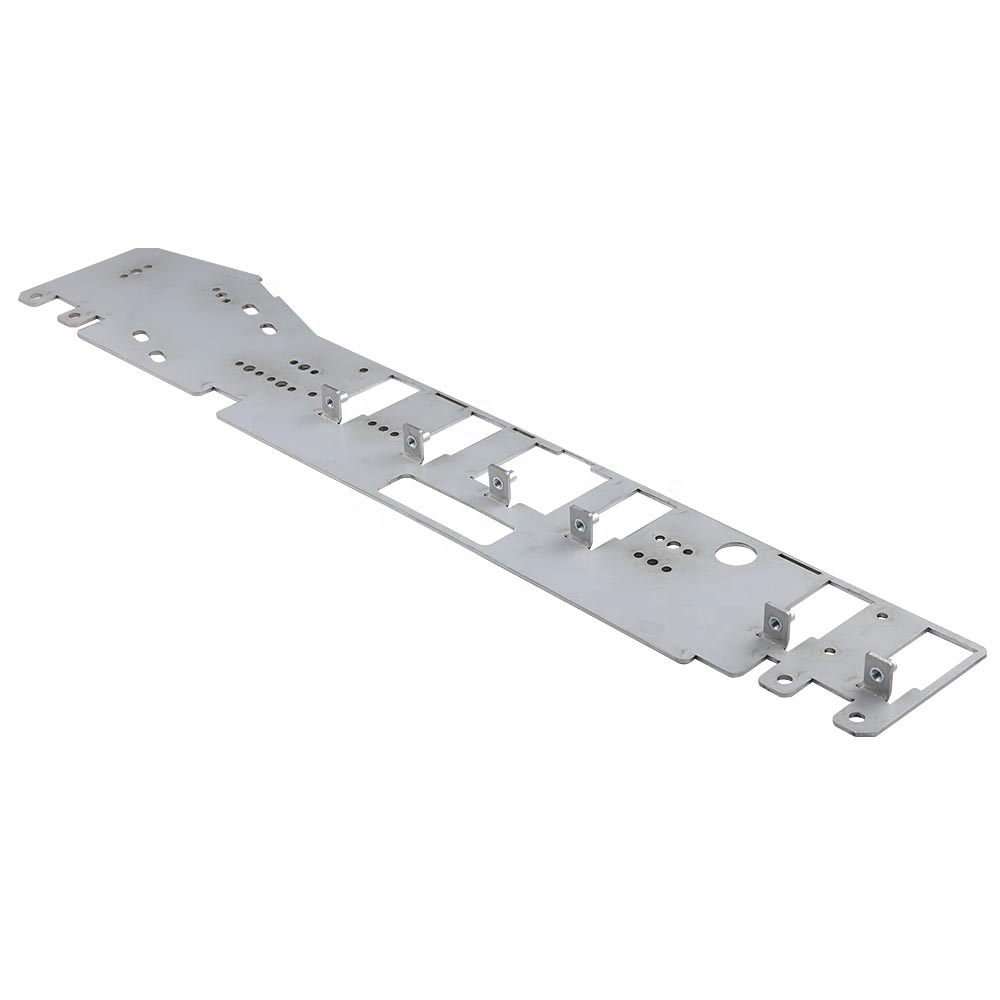
Haz un agujero lateral estrecho o abierto. Para evitar asperezas, es necesario hacer un agujero angosto o un agujero de borde en el punto de inflexión entre el El plano y la superficie de flexión, y el ancho del orificio estrecho deben ser mayor o igual a 1,5 veces el espesor de la carne.
Un descuento. El borde de descuento se divide en unilateral y bilateral, En comparación con el descuento unilateral, el descuento bilateral es más preciso y la altura del borde de descuento es superior a 3 mm; Las partes en la pared lateral deben estar a más de 10 mm de la superficie inferior; Hay pared lateral la apertura no puede estar demasiado cerca de la superficie inferior, para mantenerse por encima de 3 mm, de lo contrario el agujero se deformará por la presión.
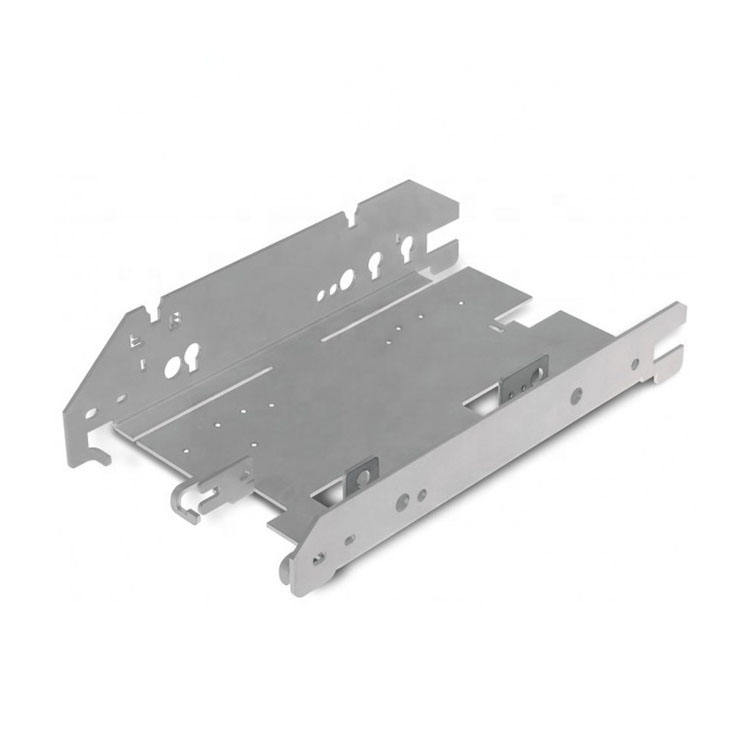
Debe deformarse después de doblarse. Hay dos casos de deformación. Primero, en vista de la deformación formada por la fuerza después de la flexión, sin que afecta a otras partes, se puede agregar en el ángulo de flexión de 45 grados de aditivos de refuerzo, aumentan la fuerza; Dos, porque la forma de la placa es El tipo largo y estrecho no es fácil de mantener recto, la deformación por flexión, que se puede doblar en forma de L o doblar dos bordes tipo "U" invertida, pero a veces será interrumpido por algunos factores, no se puede conectar de la cabeza a la cola, entonces puede Juega la cantidad correcta de costillas convexas para aumentar su fuerza.
Moldeo por procesamiento de flexión
Lo anterior es para brindarle un resumen del proceso de moldeo por flexión que debe pagar atención a los aspectos, espero poder ayudarte. Planta de procesamiento de Bergek con experiencia para contarle los pequeños detalles del proceso de doblado de chapa, de modo que puede evitar errores en el proceso de operación, pero también en estricto de acuerdo con los requisitos del cliente dibujos para el procesamiento.
Bergek CNC es un proveedor de servicios de fabricación de primer nivel con sede en Shenzhen. Contamos con equipos de última generación para ofrecer una gama completa de productos personalizados a fabricantes de todo el mundo, especializándonos en mecanizado CNC y procesamiento de chapa metálica.
Si tiene alguna pregunta, póngase en contacto con nosotros.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Todos los derechos reservados.