Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Langue
Solution complète pour la fabrication de tôlerie et l'usinage CNC - Bergek CNC
Récemment, j'ai partagé de nombreuses connaissances sur le pliage de la tôle. Aujourd'hui, je vais poursuivre avec vous en abordant les problèmes à prendre en compte lors du pliage et du formage de la tôle. Voici un résumé des cinq points essentiels.
Le pliage de tôle par commande numérique (CNC) offre une précision et une qualité inégalées, garantissant que chaque pli réponde aux spécifications les plus exigeantes et préserve l'intégrité structurelle. Grâce à des techniques de traitement avancées, telles que la création de demi-cercles et d'angles en R, cette méthode minimise la déformation du matériau et améliore sa durabilité, et s'adapte à différentes épaisseurs et formes. Associé à un système de contrôle qualité rigoureux et à des capacités de production flexibles, notre service garantit des résultats constants, conformes aux exigences de nos clients, faisant du pliage de tôle par commande numérique un choix idéal pour une large gamme d'applications.
**Force de l'équipe**
Notre équipe d'experts en pliage de tôle CNC allie expérience et innovation, garantissant précision et qualité à chaque étape de la production. Nos ingénieurs et techniciens qualifiés cumulent des décennies d'expertise et utilisent des technologies de pointe pour répondre aux plus hautes exigences. La collaboration est au cœur de nos activités, favorisant une culture d'amélioration continue qui nous permet d'atteindre un niveau de savoir-faire inégalé. Chaque membre de l'équipe s'engage à comprendre vos besoins spécifiques, assurant ainsi des solutions sur mesure qui optimisent l'efficacité et réduisent les délais. Avec nos professionnels dévoués, vous avez l'assurance que vos projets sont entre de bonnes mains, pour des résultats exceptionnels et durables.
**Force de l'équipe**
Au cœur de notre service expert de pliage de tôle CNC se trouve une équipe dévouée d'artisans et d'ingénieurs qualifiés, tous passionnés par la précision et la qualité. Notre équipe allie une expertise de plusieurs années en technologie CNC à une formation avancée en fabrication de tôle, garantissant ainsi que chaque projet réponde aux normes les plus exigeantes. Nous sommes fiers de notre approche collaborative, où créativité et savoir-faire se conjuguent. Cette synergie favorise l'innovation et nous permet de relever efficacement les défis de conception les plus complexes. Engagés dans une démarche d'amélioration continue et de satisfaction client, notre équipe doit sa force non seulement à ses compétences techniques, mais aussi à son dévouement sans faille à l'excellence dans chaque pliage et chaque contour.
Quels sont les détails du processus de pliage de pliage de tôle En traitement?
Récemment, j'ai introduit beaucoup de connaissances sur le pliage de tôle En traitement. Aujourd'hui, je vais continuer à vous parler des problèmes qui doivent être résolus prêté attention dans le processus de pliage et de formage de la tôle. La les cinq aspects suivants sont résumés.
Faites le demi-cercle. Faites d'abord un demi-cercle des deux côtés de la ligne de pliage, qui peut empêcher la tôle de dépasser en raison de l'extrusion des deux côtés de l'angle de pliage après pliage. Taille convexe et épaisseur de tôle, la plus le matériau est épais, plus convexe, donc, le diamètre du demi-cercle sont meilleures que 1,5 fois l'épaisseur du matériau.
Faites l'angle R. Si vous ne faites pas d'angle R, après plusieurs fois d'estampage, le L'angle droit d'origine disparaîtra progressivement pour former l'angle R, mais à ce moment, un côté ou les deux côtés de R Angle auront une petite longueur de côté. Par conséquent, faire l'angle R avant de plier, et l'angle à l'intérieur doit être supérieur ou égale à la moitié de l'épaisseur du matériau. S'il n'y a pas d'exigence claire, un angle droit, doit être transformé en un angle R ; En cours de dessin, R L'angle doit être marqué pour éviter d'endommager le moule lorsque la ligne est arrêtée.
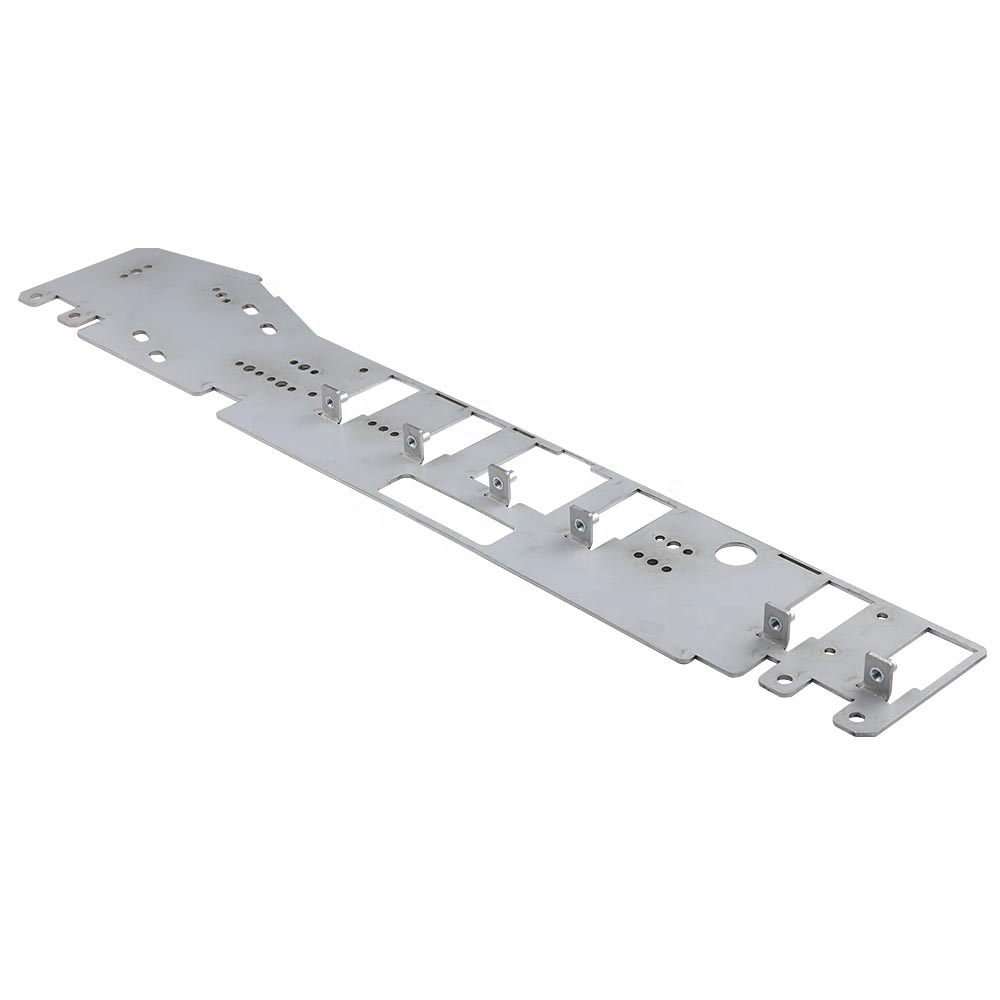
Faites un trou latéral étroit ou ouvert. Afin d'éviter les bords rugueux, il est nécessaire de faire un trou étroit ou un trou de bord au point tournant entre le plan et la surface de flexion, et la largeur du trou étroit doit être supérieure ou égale à 1,5 fois l'épaisseur de la viande.
Un rabais. Le bord de remise est divisé en unilatéral et bilatéral, par rapport à la remise unilatérale, la remise bilatérale est plus précise, et la hauteur du bord de remise est supérieure à 3 mm ; Les pièces sur la paroi latérale doivent être à plus de 10 mm de la surface inférieure ; Il y a des parois latérales l'ouverture ne peut pas être trop proche de la surface inférieure, à maintenir au-dessus de 3 mm, sinon le trou sera déformé par la pression.
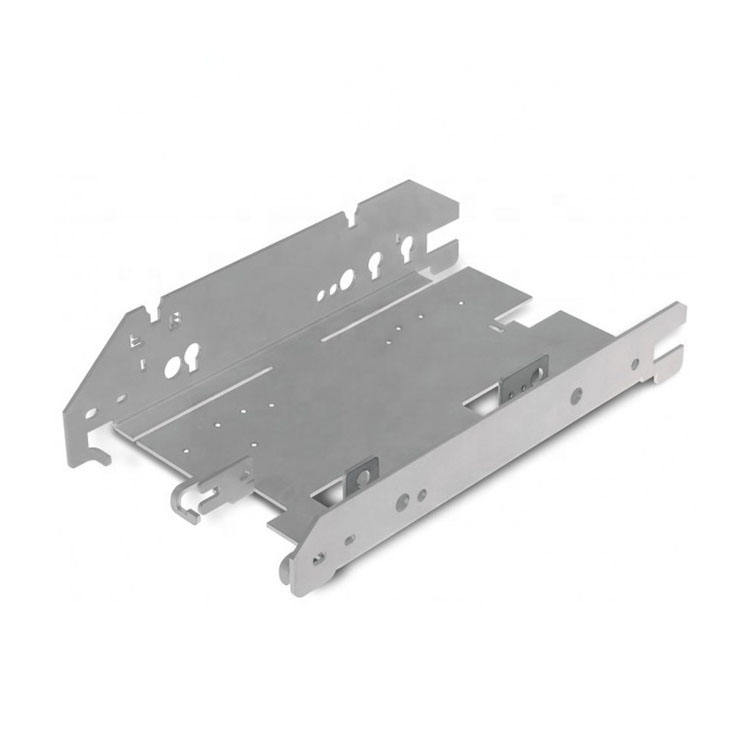
Il doit être déformé après pliage. Il existe deux cas de déformation. Tout d'abord, compte tenu de la déformation formée par l'effort après flexion, sans affectant d'autres pièces, peut être ajouté dans l'angle de flexion de 45 degrés de additifs de renforcement, augmentent la résistance; Deuxièmement, parce que la forme de la plaque est le type long et étroit n'est pas facile à garder droit, déformation en flexion, ce qui peut être plié en L ou plié en deux bords de type "U" inversé, mais sera parfois interrompu par certains facteurs, ne peut pas se connecter de la tête à la queue, alors vous pouvez jouez la bonne quantité de côtes convexes pour augmenter sa force.
Moulage de traitement de cintrage
Ce qui précède est pour vous donner un résumé du processus de moulage par pliage à payer attention aux aspects, j'espère vous aider. Usine de traitement de Bergek avec expérience pour vous dire les petits détails du processus de pliage de tôle, de sorte que vous pouvez éviter les erreurs dans le processus de fonctionnement, mais aussi dans le strict conformément aux dessins des exigences du client pour le traitement.
Bergek CNC est un prestataire de services de fabrication de renommée mondiale basé à Shenzhen. Nous disposons d'équipements de pointe pour fournir une gamme complète de produits personnalisés aux fabricants du monde entier, et nous sommes spécialisés dans l'usinage CNC et le travail de la tôle.
Si vous avez des questions, n'hésitez pas à nous contacter.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tous droits réservés.