Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
linguaggio
Soluzione completa per la lavorazione della lamiera e la lavorazione CNC - Bergek CNC
Di recente ho introdotto diverse nozioni relative al processo di piegatura della lamiera. Oggi continuerò a parlarvi dei problemi a cui prestare attenzione durante il processo di piegatura e formatura della lamiera. Di seguito, riassumo cinque aspetti.
I nostri servizi professionali di piegatura della lamiera offrono precisione e garanzia di qualità eccezionali, assicurando che ogni progetto soddisfi i più elevati standard. Grazie a tecniche di lavorazione avanzate e a una profonda cura artigianale, ogni pezzo viene realizzato su misura per le esigenze specifiche del cliente, garantendo un'integrazione e prestazioni impeccabili. Tra le caratteristiche principali figurano la piegatura di precisione CNC, tempi di consegna rapidi e rigorosi controlli di qualità, che offrono affidabilità ed eccellenza, portando i vostri progetti a un livello superiore.
**Profilo Aziendale**
Noi di [Nome della tua azienda] siamo specializzati in servizi di piegatura di lamiere di alta qualità, con particolare attenzione alla precisione e alla garanzia del valore. Grazie a un'esperienza pluriennale nel settore, sfruttiamo tecnologie all'avanguardia e una manodopera qualificata per offrire soluzioni personalizzate che soddisfino le esigenze specifiche dei nostri clienti. Il nostro impegno per l'eccellenza si riflette in ogni progetto, garantendo che ogni piega e curva rispetti i più elevati standard qualitativi. Siamo orgogliosi di mantenere solide relazioni con i nostri clienti e di fornire un servizio clienti eccezionale, che ci rende un partner affidabile per le vostre esigenze produttive. Sceglieteci per una lavorazione della lamiera affidabile e di alta qualità, che contribuirà al vostro successo.
**Profilo Aziendale**
Noi di [Nome della tua azienda] siamo specializzati in servizi di piegatura di lamiere di alta qualità, offrendo precisione e garanzia di qualità che ci distinguono nel settore. Il nostro team qualificato utilizza tecnologie e tecniche all'avanguardia per garantire che ogni piegatura non solo sia precisa, ma soddisfi anche i più elevati standard di durata e prestazioni. Con un impegno costante per la soddisfazione del cliente, collaboriamo a stretto contatto con i nostri clienti per comprenderne le esigenze specifiche e fornire soluzioni personalizzate. La nostra attenzione all'innovazione e al controllo qualità garantisce che ogni progetto, grande o piccolo, venga gestito con cura, permettendoci di raggiungere l'eccellenza in ogni aspetto del nostro servizio.
Quali sono i dettagli del processo di formatura della piegatura della lamiera in lavorazione?
Di recente, ho introdotto molte conoscenze sulla piegatura della lamiera in lavorazione. Oggi continuerò a parlarti di quali problemi devono essere prestato attenzione nel processo di piegatura e formatura della lamiera. Il seguenti cinque aspetti sono riassunti.
Fai il semicerchio. Fai prima un semicerchio su entrambi i lati della linea di piegatura, che può impedire alla lamiera di sporgere a causa dell'estrusione su entrambi i lati dell'angolo di piegatura dopo la piegatura. Dimensioni convesse e spessore lamiera, il più spesso è il materiale, più convesso, quindi, il diametro del semicerchio sono migliori di 1,5 volte lo spessore del materiale.
Fare l'angolo R. Se non si effettua l'angolo R, dopo molte volte di timbratura, il L'angolo retto originale scomparirà gradualmente per formare l'angolo R, ma in questo momento, un lato o entrambi i lati dell'angolo R avranno una piccola lunghezza laterale. Perciò, crea l'angolo R prima di piegare e l'angolo interno dovrebbe essere maggiore di o pari alla metà dello spessore del materiale. Se non c'è un chiaro requisito a Angolo retto, dovrebbe essere trasformato in un Angolo R; In fase di disegno, R L'angolo deve essere contrassegnato per evitare danni allo stampo quando la linea è ferma.
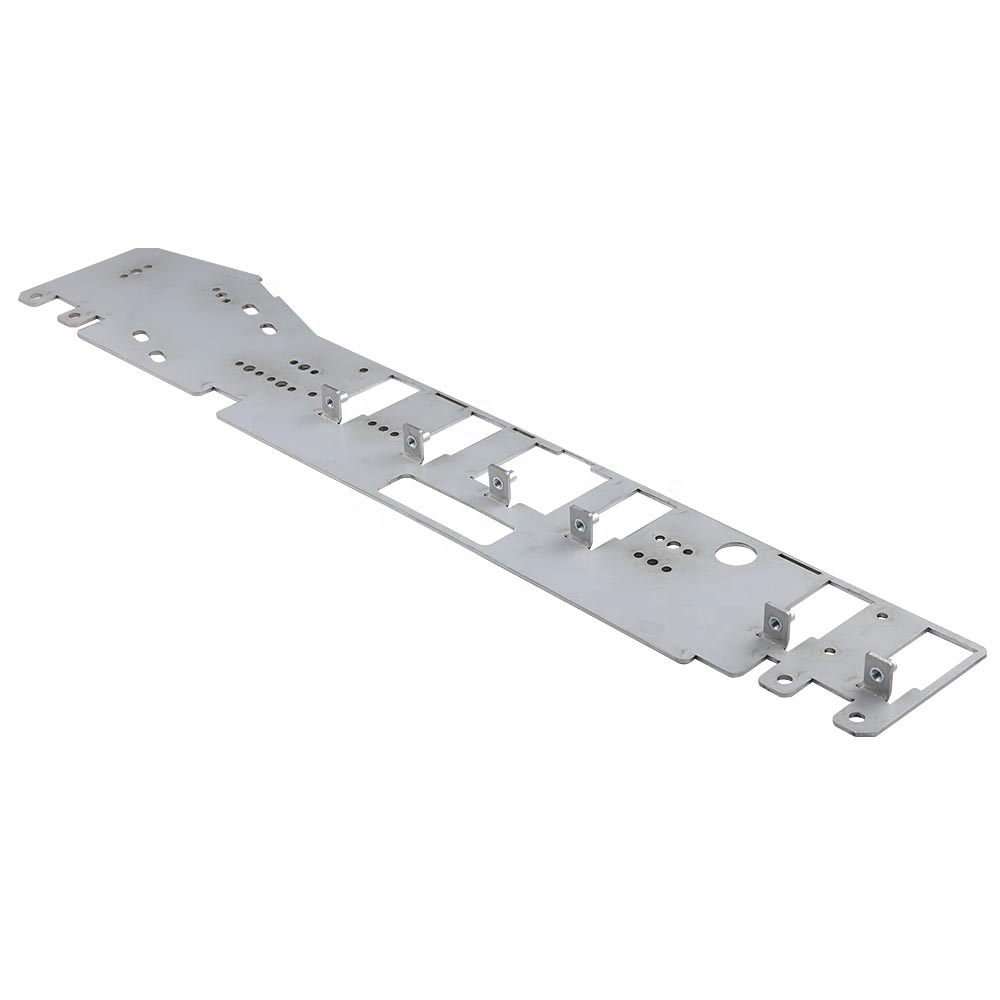
Fai un foro laterale stretto o aperto. Per evitare spigoli, lo è necessario realizzare un foro stretto o un foro sul bordo nel punto di svolta tra il piano e la superficie di piegatura, e la larghezza del foro stretto dovrebbe essere maggiore o uguale a 1,5 volte lo spessore della carne.
Uno sconto. Il margine di sconto si divide in unilaterale e bilaterale, rispetto allo sconto unilaterale, lo sconto bilaterale è più accurato e l'altezza del bordo di sconto è maggiore di 3 mm; Le parti sulla parete laterale devono essere a più di 10 mm dalla superficie inferiore; Ci sono pareti laterali l'apertura non può essere troppo vicino alla superficie inferiore, per mantenere al di sopra di 3 mm, altrimenti il foro sarà deformato dalla pressione.
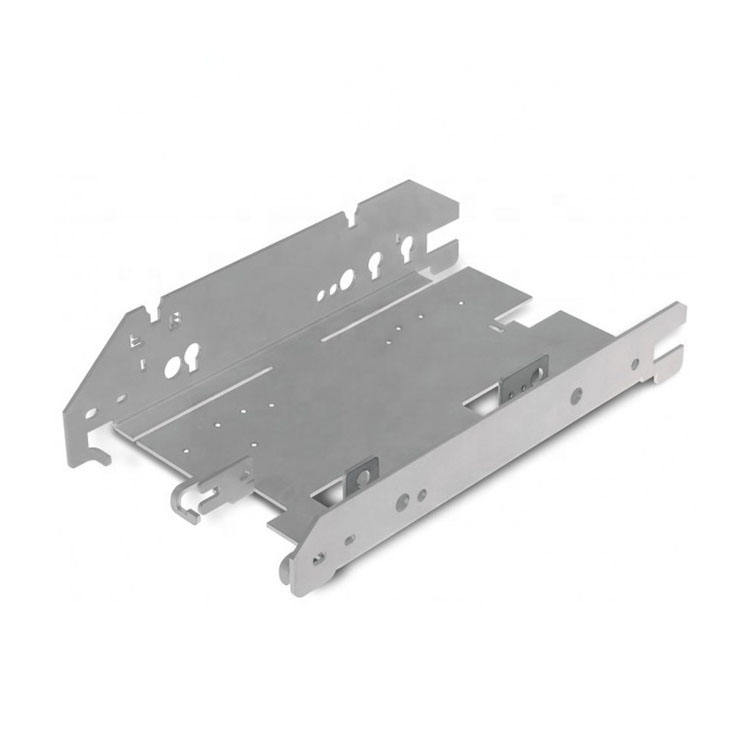
Dovrebbe essere deformato dopo la piegatura. Ci sono due casi di deformazione. Innanzitutto, vista la deformazione formata dalla forza dopo la flessione, senza interessando altre parti, può essere aggiunto nell'angolo di piegatura di 45 gradi di additivi rinforzanti, aumentare la forza; Due, perché la forma del piatto lo è il tipo lungo e stretto non è facile da mantenere dritto, piegando la deformazione, che può essere piegato a L o piegato con due bordi di tipo "U" invertiti, ma a volte lo sarà interrotto da alcuni fattori, non puoi collegarti dalla testa alla coda, quindi puoi gioca la giusta quantità di nervature convesse per aumentarne la forza.
Lavorazione di piegatura stampaggio
Quanto sopra serve per darti un riepilogo del processo di piegatura e stampaggio che devi pagare attenzione agli aspetti, spero di aiutarti. Impianto di trasformazione di Bergek con esperienza per dirti i piccoli dettagli del processo di piegatura della lamiera, in modo che puoi evitare errori nel processo operativo, ma anche in modo rigoroso secondo i requisiti del cliente disegni per l'elaborazione.
Bergek CNC è un fornitore di servizi di produzione di livello mondiale con sede a Shenzhen. Disponiamo di attrezzature all'avanguardia per fornire una gamma completa di prodotti personalizzati a produttori di tutto il mondo, specializzandoci nella lavorazione CNC e nella lavorazione della lamiera.
Per qualsiasi domanda, non esitate a contattarci.
Copyright © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Tutti i diritti riservati.