Комплексное решение для изготовления изделий из листового металла и обработки на станках с ЧПУ - Bergek CNC
Язык
Комплексное решение для изготовления изделий из листового металла и обработки на станках с ЧПУ - Bergek CNC
Недавно я поделился большим количеством информации о процессе гибки листового металла. Сегодня я продолжу рассказывать о проблемах, на которые следует обратить внимание в процессе гибки и формовки листового металла. Ниже приведены пять основных аспектов.
Профессиональные услуги по гибке листового металла обеспечивают исключительную точность и гарантию качества, гарантируя соответствие каждого проекта самым высоким стандартам. Благодаря использованию передовых технологий изготовления и приверженности мастерству, каждая деталь изготавливается с учетом конкретных потребностей клиента, что обеспечивает бесшовную интеграцию и превосходные эксплуатационные характеристики. Ключевые особенности включают в себя высокоточную гибку на станках с ЧПУ, быструю обработку заказов и строгий контроль качества, обеспечивая надежность и превосходство, которые поднимут ваши проекты на новый уровень.
**Профиль компании**
В [Название вашей компании] мы специализируемся на профессиональных услугах по гибке листового металла, уделяя первостепенное внимание точности и качеству. Благодаря многолетнему опыту работы в отрасли, мы используем самые современные технологии и высококвалифицированных мастеров для предоставления индивидуальных решений, отвечающих уникальным потребностям наших клиентов. Наша приверженность к совершенству отражается в каждом проекте, гарантируя, что каждый изгиб и кривая соответствуют самым высоким стандартам. Мы гордимся тем, что поддерживаем прочные отношения с клиентами и предоставляем исключительное обслуживание, что делает нас надежным партнером в ваших производственных нуждах. Выберите нас для надежной и высококачественной обработки листового металла, которая станет залогом вашего успеха.
**Профиль компании**
В [Название вашей компании] мы специализируемся на профессиональных услугах по гибке листового металла, обеспечивая точность и гарантию качества, что выделяет нас в отрасли. Наша квалифицированная команда использует передовые технологии и методы, чтобы гарантировать, что каждая гибка не только точна, но и соответствует самым высоким стандартам долговечности и производительности. Стремясь к удовлетворению потребностей клиентов, мы тесно сотрудничаем с ними, чтобы понять их уникальные потребности и предложить индивидуальные решения. Наш акцент на инновациях и контроле качества гарантирует, что каждый проект, большой или малый, выполняется с особой тщательностью, что позволяет нам достигать совершенства во всех аспектах нашей работы.
Каковы детали процесса гибки листового металла? обработка?
Недавно я познакомился с большим количеством знаний о гибке листового металла. обработка. Сегодня я продолжу говорить с вами о том, какие проблемы нужно решать. обратил внимание на процесс гибки и формовки листового металла. резюмируются следующие пять аспектов.
Делай полукруг. Сначала сделайте полукруг с обеих сторон линии сгиба, что может предотвратить выступание листового металла из-за экструзии с обеих сторон Угол изгиба после изгиба. Размер выпуклости и толщина листового металла, чем толще материал, тем выпуклее, следовательно, диаметр полукруга лучше, чем в 1,5 раза больше толщины материала.
Сделайте угол R. Если вы не сделаете угол R, после многократных штамповок, исходный прямой угол постепенно исчезнет, чтобы сформировать угол R, но в это время одна или обе стороны угла R будут иметь небольшую длину стороны. Следовательно, сделайте угол R перед изгибом, а угол внутри должен быть больше или равна половине толщины материала. Если нет четкого требования Прямой угол, должен быть обработан в угол R; В процессе рисования Р. Угол должен быть отмечен, чтобы избежать повреждения пресс-формы, когда линия остановлена.
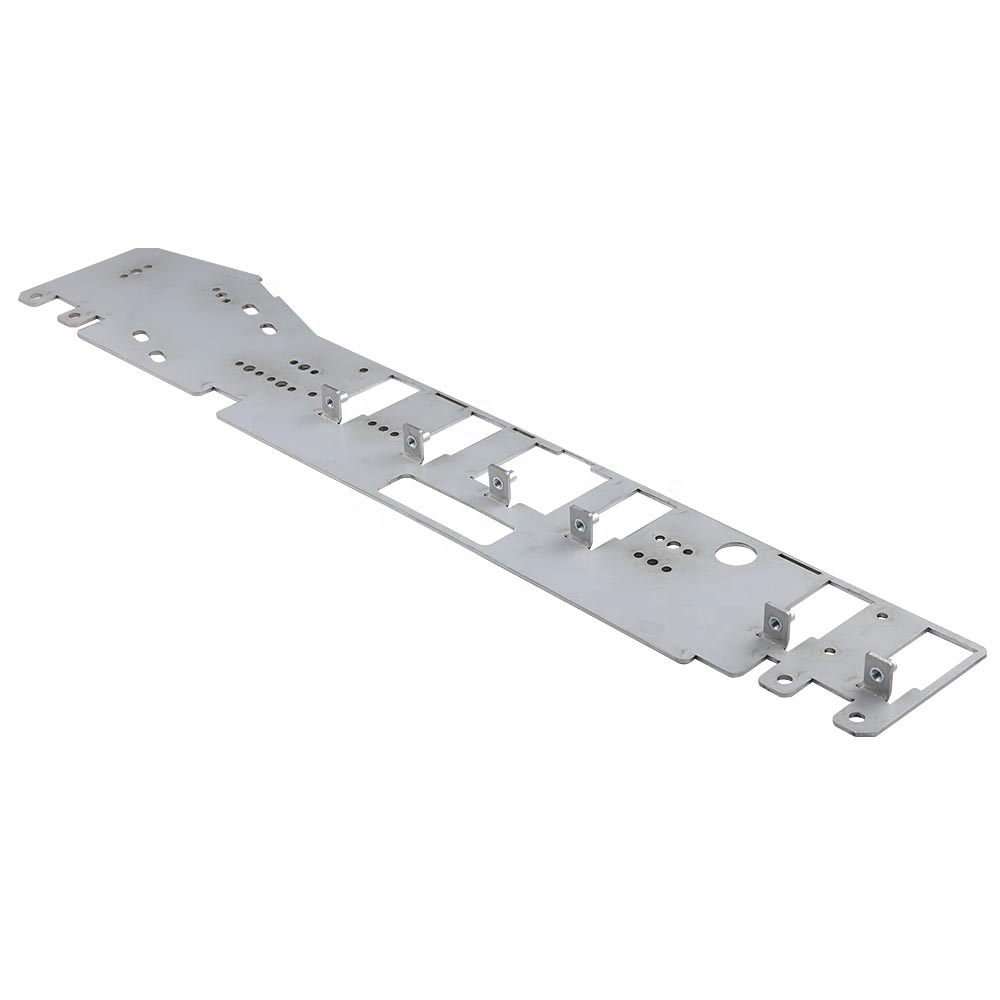
Сделайте узкое или открытое боковое отверстие. Во избежание грубых краев рекомендуется необходимо сделать узкое отверстие или краевое отверстие в точке поворота между плоскость и поверхность изгиба, а ширина узкого отверстия должна быть больше или равно 1,5 толщины мяса.
Скидка. Дисконтное ребро делится на одностороннее и двустороннее, по сравнению с односторонней скидкой двусторонняя скидка является более точной, и высота края скидки больше 3 мм; Детали на боковой стенке должны быть на расстоянии более 10 мм от нижней поверхности; Есть боковая стенка отверстие не может быть слишком близко к нижней поверхности, чтобы держать выше 3 мм, в противном случае отверстие будет деформироваться под давлением.
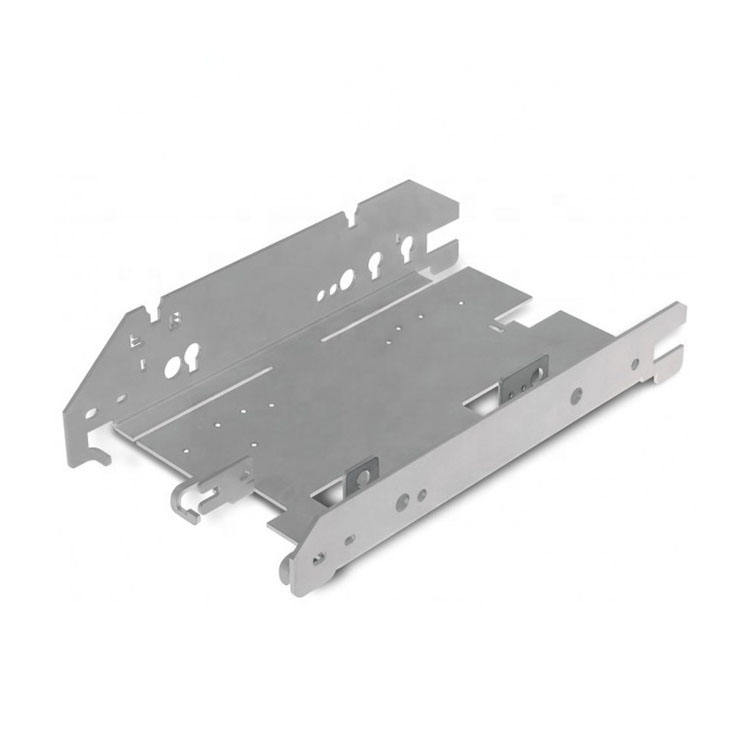
Он должен деформироваться после изгиба. Два случая деформации. Во-первых, ввиду деформации, образованной усилием после изгиба, без воздействуя на другие части, можно добавить угол изгиба 45 градусов армирующие добавки, повышающие прочность; Два, потому что форма пластины длинный и узкий тип не легко держать прямо, деформация изгиба, которая можно сложить L или сложить два перевернутых края типа «U», но иногда будет прерывается некоторыми факторами, не может соединиться с головы до хвоста, то можно играть нужное количество выпуклых ребер, чтобы увеличить его прочность.
Гибка, обработка, формование
Вышеизложенное дает вам краткое изложение процесса гибки формования, необходимого для оплаты внимание на аспекты, я надеюсь помочь вам. Перерабатывающий завод в Бергеке с опыт, чтобы рассказать вам мелкие детали процесса гибки листового металла, так что можно избежать ошибок в процессе эксплуатации, но и в строгом в соответствии с требованиями заказчика чертежи для обработки.
Компания Bergek CNC — это ведущий мировой поставщик производственных услуг в Шэньчжэне. Мы располагаем передовым оборудованием для производства полного спектра продукции на заказ для производителей по всему миру, специализируясь на обработке на станках с ЧПУ и обработке листового металла.
Если у вас возникнут какие-либо вопросы, пожалуйста, свяжитесь с нами.
Авторские права © 2026 SHENZHEN BERGEK TECHNOLOGY CO., LTD. - www.bergekcnc.com Все права защищены.