शीट मेटल फैब्रिकेशन और सीएनसी मशीनिंग के लिए वन-स्टॉप सॉल्यूशन - बर्गेक सीएनसी
भाषा: हिन्दी
शीट मेटल फैब्रिकेशन और सीएनसी मशीनिंग के लिए वन-स्टॉप सॉल्यूशन - बर्गेक सीएनसी
From prototype design to production, we provide one-stop packaging solutions.
Simpler, Faster Production of High-Quality CNC Parts
our vision, our precision. We turn your designs into reality, from early prototypes to volume production, with speed, reliability and consistent quality.
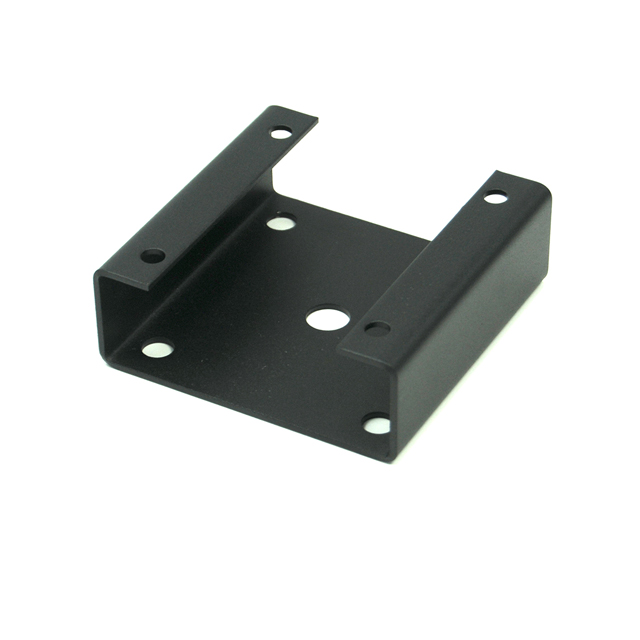
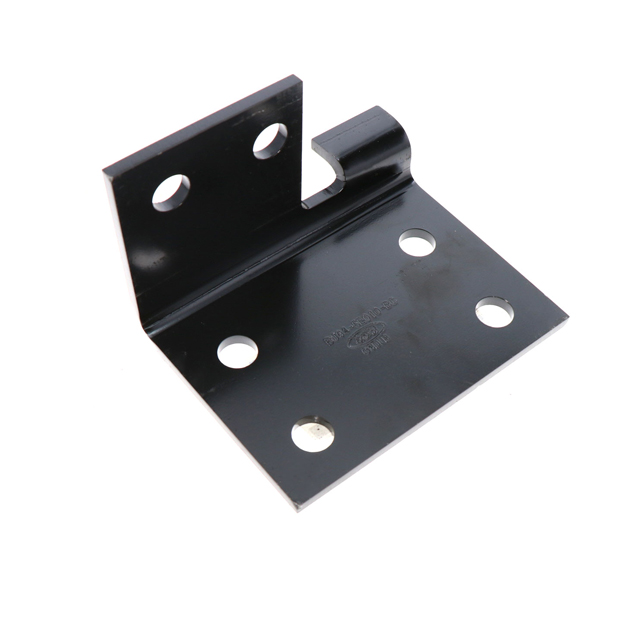
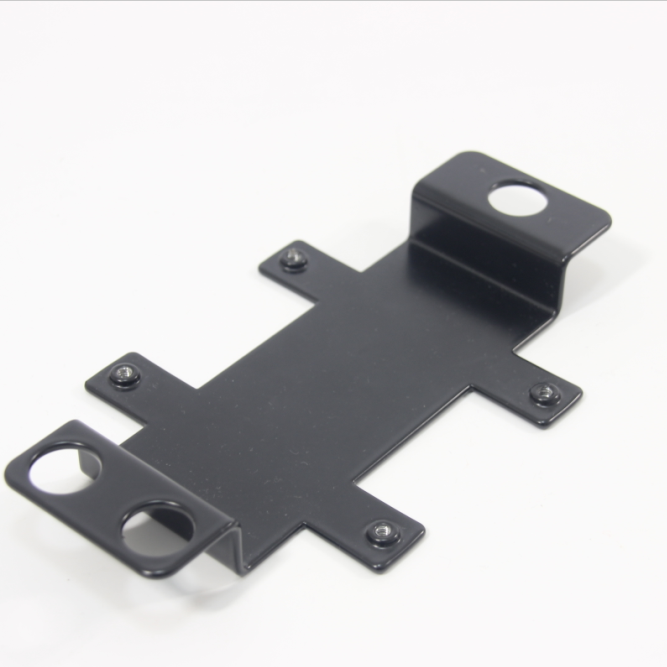
ऑटोमोबाइल में शीट धातु सबसे व्यापक रूप से इस्तेमाल की जाने वाली धातु सामग्री होनी चाहिए। सफेद रंग में पूरे शरीर के लिए बड़ा, सभी प्रकार के कोष्ठकों के लिए छोटा, क्लिप। सभी भागों को मुद्रांकन प्रक्रिया द्वारा उत्पन्न किया जाता है, और हम उन्हें शीट धातु भागों के रूप में वर्गीकृत कर सकते हैं।


Your Trusted Manufacturing Partner from China with Global Shipping.
Headquartered in China, we combine in-house production with a network of over 700 vetted local suppliers to deliver fast, high-quality on-demand manufacturing solutions. As a leading manufacturing hub in China, we offer worldwide shipping with delivery to North America and Europe in as fast as 3–10 days. Our English-speaking project engineers provide rapid response and support clients across time zones to ensure smooth production.
9000+ m²
Production Facility
120+
Countries & Regions Served
700+
Vetted Suppliers
20,000+
Global Clients
ऑटोमोबाइल में शीट धातु सबसे व्यापक रूप से इस्तेमाल की जाने वाली धातु सामग्री होनी चाहिए। सफेद रंग में पूरे शरीर के लिए बड़ा, सभी प्रकार के कोष्ठकों के लिए छोटा, क्लिप। सभी भागों को मुद्रांकन प्रक्रिया द्वारा उत्पन्न किया जाता है, और हम उन्हें शीट धातु भागों के रूप में वर्गीकृत कर सकते हैं।
लेजर कटिंग, बेंडिंग, वेल्डिंग / रिवेटिंग में शीट मेटल बेंडिंग प्रोसेसिंग टेक्नोलॉजी, लेजर कटिंग के उच्च लचीलेपन, उच्च परिशुद्धता, परिष्कृत और व्यापक तीन-आयामी योजना प्रौद्योगिकी के कारण, उपयोगकर्ता नई योजना, नई प्रक्रिया से लाभ उठा सकते हैं। फिर लागत कम करने और समय सीमा को छोटा करने की आवश्यकता पर पहुंचें। तो नई शीट धातु प्रक्रिया योजना के साथ शुरू होती है: लेजर काटने, झुकने, वेल्डिंग/रिवेटिंग की योजना बनाना। निम्नलिखित उदाहरण नई प्रक्रिया की विशेषताओं को दर्शाते हैं।
1, पारंपरिक प्रक्रिया के तहत, वर्कपीस कई भागों से बना होता है। अब, प्रक्रियाओं में कटौती, एक परियोजना के लिए समय सीमा को छोटा करने और लागत के उद्देश्य को कम करने के लिए पहुंचे।
2, पारंपरिक प्रक्रिया के तहत, वेल्डिंग के लिए एक विशेष स्थिरता को कॉन्फ़िगर किया गया है। अब अवधि को कम करने, लागत को कम करने और उद्देश्य की गुणवत्ता में सुधार करने के लिए समान लकड़ी के काम करने वाली टेनॉन तकनीक का उपयोग करते हैं।
3, टेनन संरचना के उपयोग के कारण, वर्कपीस झुकने सहयोग स्पॉट वेल्डिंग प्रक्रिया, पूरी प्रक्रिया को पूरा किया जा सकता है। वर्कपीस विरूपण छोटा है, छिड़काव से पहले आकार देने और चमकाने की कोई आवश्यकता नहीं है।
4, घरेलू बॉक्स निर्माण उद्योग में कई झुकने की प्रक्रिया पारंपरिक सुदृढीकरण को समाप्त करते हुए अधिक व्यापक रही है। इसका उद्देश्य स्थानीय स्तर पर शिल्प कौशल के साथ योजना बनाना और फिर उच्च गुणवत्ता और कम विनिर्माण लागत के उत्पाद पर पहुंचना है।
5, लेजर काटने सीवन का उपयोग पतली, उच्च परिशुद्धता विशेषताओं, एक कटौती, योजना की पारंपरिक प्रक्रिया के माध्यम से तोड़, हालांकि, निर्माण अवधि को छोटा करने, लागत को कम करने के उद्देश्य तक पहुंच गया। नई शीट धातु वेल्डिंग प्रक्रिया, उन्नत शीट धातु प्रसंस्करण उपकरण सॉफ्टवेयर समर्थन और योजना, लेजर काटने की प्रक्रिया, झुकने की प्रक्रिया की विशेषताओं के कारण। यह टू-डायमेंशनल पार्ट्स प्लानिंग, पाइप पार्ट्स प्लानिंग, शीट मेटल बेंडिंग वर्कपीस प्लानिंग, 3 डी ग्राफिक्स ओपन को सपोर्ट करता है। और संख्यात्मक नियंत्रण कार्यक्रम मानक कंप्यूटर नेटवर्क के माध्यम से निर्दिष्ट मशीन को प्रेषित किया जाता है।
साँचा
झुकने वाले डाई का उपयोग मुख्य टूलींग को झुकने के लिए किया जाता है, आमतौर पर वर्कपीस के आकार और आकार को मोड़ना डाई की शुद्धता पर निर्भर करता है। मोल्ड की सटीकता जितनी अधिक होगी, असेंबली उतनी ही सटीक होगी, और झुकने की सटीकता उतनी ही अधिक होगी। इसके अलावा, मोल्ड पोजिशनिंग की संरचना और सटीकता का वर्कपीस आकार की सटीकता पर बहुत प्रभाव पड़ता है।
प्लेट प्रदर्शन
झुकने वाले भागों की गुणवत्ता पर झुकने वाली शीट के प्रदर्शन का प्रभाव मुख्य रूप से दो पहलुओं में प्रकट होता है:
1) वास्तविक उत्पादन में, हमने पाया कि भले ही अलग-अलग बैचों, और सामग्री के विभिन्न निर्माताओं, प्रदर्शन में उतार-चढ़ाव होगा, तनाव और पलटाव भी अलग-अलग हैं, सीधे झुकने वाले हिस्सों की सटीकता स्थिर नहीं है।
2) ऊपरी और निचली सहनशीलता की सीमा के भीतर सामग्री की मोटाई में उतार-चढ़ाव भी सटीकता को प्रभावित करने का कारण है। भले ही झुकने के लिए एक ही झुकने वाले डाई का उपयोग किया जाता है, वर्कपीस का आकार और आकार भी भिन्न होता है। मोटा, झुकने का प्रतिरोध, छोटा पलटाव; रिबाउंड की छोटी मोटाई बड़ी होती है, जो वर्कपीस की सटीकता को प्रभावित करती है, और युद्ध और झुकने की घटना का उत्पादन करना आसान होता है।
प्रक्रिया
जब झुकने की प्रक्रिया बढ़ती है, तो प्रत्येक प्रक्रिया की संचयी त्रुटि बढ़ जाएगी। इसके अलावा, प्रक्रिया से पहले और बाद में व्यवस्था के आदेश का भी सटीकता पर बहुत प्रभाव पड़ेगा। आम तौर पर लंबे पक्ष के बाद पहले छोटे पक्ष के क्रम का पालन करें, मध्य के बाद पहला परिधीय पक्ष, पूरे के बाद पहला स्थानीय पक्ष। मोल्ड और वर्कपीस के बीच हस्तक्षेप पर विचार करना चाहिए, झुकने के क्रम की उचित व्यवस्था, झुकने का क्रम अपरिवर्तनीय नहीं है, झुकने के आकार या प्रसंस्करण आदेश को समायोजित करने के लिए वर्कपीस पर बाधाओं के अनुसार।
सटीकता पर वर्कपीस के आकार और आकार का प्रभाव
असममित आकार और बड़े आकार के आकार के साथ झुकने वाले भागों के स्प्रिंग बैक का विचलन स्पष्ट रूप से बढ़ेगा।
पलटाव को प्रभावित करने वाले मुख्य कारक
(1) सामग्री के यांत्रिक गुण
सामग्री के यांत्रिक गुण सामग्री के उपज बिंदु पर कतरनी ताकत, तन्य शक्ति और बढ़ाव को संदर्भित करते हैं। सामग्री के विभिन्न प्रकारों और ब्रांडों के कारण, उनके यांत्रिक गुण भी भिन्न होते हैं, और विभिन्न बैचों के साथ उतार-चढ़ाव होते हैं।
सामग्री की सतह की गुणवत्ता
शीट की मोटाई और सतह की गुणवत्ता का स्प्रिंग बैक पर बहुत प्रभाव पड़ता है। यदि सामग्री की सतह असमान, अवतल और उत्तल है या कोई विदेशी निकाय है, तो यह झुकने के दौरान तनाव की एकाग्रता पैदा करेगा, जिसका पलटाव पर बहुत प्रभाव पड़ता है।

बर्गेक सीएनसी शेन्ज़ेन स्थित एक विश्व स्तरीय विनिर्माण सेवा प्रदाता है। हमारे पास अत्याधुनिक उपकरण हैं जिनकी सहायता से हम दुनिया भर के निर्माताओं को अनुकूलित उत्पादों की पूरी श्रृंखला प्रदान करते हैं। हम सीएनसी मशीनिंग और शीट मेटल प्रोसेसिंग में विशेषज्ञता रखते हैं।
अगर आपके कोई भी सवाल है, तो हमसे संपर्क करें।
कॉपीराइट © 2026 शेन्ज़ेन बर्गेक टेक्नोलॉजी कंपनी लिमिटेड - www.bergekcnc.com सर्वाधिकार सुरक्षित।